Găurirea pe 6 laturi în flux continuu: de la codul de bare la piesa gata de asamblare
 George MocanuGhiduri7 min citire21 octombrie 2026
Sumar articol
- 1Găurirea pe 6 laturi intră într-un flux când programul vine din codul de bare, nu din selecția manuală
- 2Două stații independente prelucrează două piese diferite în același timp
- 3Axa C și magazia de scule reduc timpii de setare la schimbarea produsului
- 4Proiectul ajunge la utilajele din aval prin cod, fără retastare
- 5Alegerea între seriile ND612 și ND712 depinde de varietatea pieselor și de operații
- 6Întrebări frecvente
- 7Concluzie
Găurirea pe 6 laturi este etapa în care o piesă debitată și cantuită devine piesă gata de asamblare: primește găurile de îmbinare, canalele și mortasele pentru feronerie. Ea poate fi un utilaj izolat, la care operatorul alege programul pentru fiecare piesă, sau o verigă a unui flux continuu, la care programul vine de la sine.
Acest ghid explică ce schimbă fluxul continuu la găurire: codul de bare, stațiile independente, axa C cu magazia de scule și legătura cu proiectul. Se bazează pe fișele tehnice ale modelelor ND712DT, ND612CTL, ND612D și ND612CT și completează ghidul comparativ pe gama de găurire, fără să-l repete.
Pe scurt
- Într-un flux continuu, CNC-ul de găurit își încarcă programul prin scanarea codului de bare lipit la nesting, deci operatorul nu mai alege manual programul fiecărei piese.
- ND712DT are două stații de lucru complet independente, de 1.200 mm și 650 mm, fiecare cu magazie automată de 8 scule și cititor de coduri de bare, și prelucrează simultan două piese diferite.
- ND612CTL combină găurirea standard cu canelare Lamello și mortase pentru balamale pe o singură stație, cu axă C de 5,5 kW la 360°, ceea ce reduce timpii de setare la schimbarea produsului.
- Controlul SYNTEC echipează modelele ND612 și ND712; la ND612CT și ND612CTL rulează pe un calculator industrial Windows 10, iar producătorul indică o creștere a eficienței de proces de 20-25%.
- Alegerea între seriile ND612 și ND712 depinde de varietatea pieselor și de numărul de operații, nu de preț.
Găurirea pe 6 laturi intră într-un flux când programul vine din codul de bare, nu din selecția manuală
La un flux continuu, fiecare piesă ajunge la CNC-ul de găurit cu o etichetă cu cod de bare. Utilajul o scanează și își încarcă automat programul piesei. Fără cod, un operator caută și selectează programul pentru fiecare piesă, iar timpul și riscul de eroare cresc cu varietatea comenzilor.
Eticheta este generată la descărcarea din nesting. Categoria CNC nesting descrie fluxul „Batch Size 1": fiecare piesă poate fi diferită, fără reglaje suplimentare pe utilaje. Utilajele din aval, mașina de aplicat cant și CNC-ul de găurit, își încarcă programul prin scanarea codului. Ordinea în care se introduc aceste automatizări este în ghidul despre extinderea spre fabrică automatizată.
Două stații independente prelucrează două piese diferite în același timp
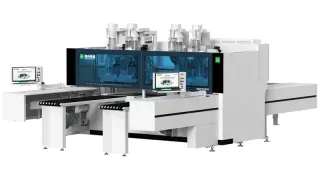
ND712DT este un centru CNC de găurire pe 6 laturi cu două stații de lucru complet independente, de 1.200 mm și 650 mm. Fiecare stație are propria magazie automată de scule cu 8 poziții și propriul cititor de coduri de bare, iar controlul SYNTEC echipează ambele stații. Configurația permite prelucrarea simultană a două piese diferite.
Potrivit fișei, această arhitectură elimină timpii morți și reduce amprenta de podea față de două echipamente separate. Cât timp se câștigă pe schimb depinde de mixul de piese și nu apare în fișă, deci se verifică prin test pe un program real. Când două piese ajung în același timp din amonte, o singură stație ar lăsa a doua piesă să aștepte; cu două stații independente, ele se prelucrează în paralel.
Linia preconfigurată de aplicare cant automată și găurire dublă combină NB860EC cu ND712DT, conectate prin transportoare, scanere de coduri de bare și software de gestionare a fluxului de producție.
Axa C și magazia de scule reduc timpii de setare la schimbarea produsului
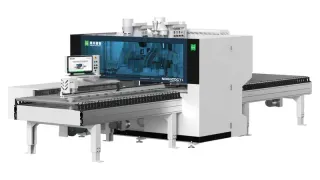
ND612CTL are electromandrine ATC în configurația 2+8, axă C de 5,5 kW cu rotire la 360° și senzor de grosime a panoului. Fișa îl recomandă producătorilor de mobilier corp care lucrează cu loturi mici și variabile, inclusiv producție one-piece-flow, unde combinarea găuririi standard cu canelarea Lamello și mortasele pentru balamale pe o singură stație reduce timpii de setare la schimbarea produsului.
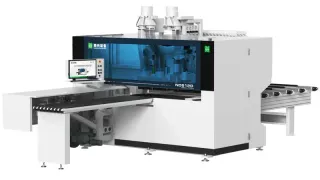
ND612D are magazie de scule ATC cu 8 poziții pe arborele superior, față de 6 poziții la ND612DT, iar restul arhitecturii mecanice este identică. Viteze maxime pe axe: 135 m/min pe X/U, 75 m/min pe Y și 30 m/min pe Z, cu precizie de compensare de 0,02 mm. Cifrele de viteză indică dinamica utilajului, nu piesele pe oră, care depind de numărul de găuri și se măsoară pe program real.
Utilaje recomandate din acest articol
Proiectul ajunge la utilajele din aval prin cod, fără retastare
Fluxul pornește din proiectul de mobilier. Centrele de nesting acceptă fișierele generate de software-urile CAD/CAM uzuale, cu post-procesor dedicat: proiectul devine cod G optimizat, schemă de nesting și etichete cu coduri de bare. Utilajele din aval le folosesc prin scanare, deci proiectul nu se retastează la fiecare etapă. Compatibilitatea cu IMOS, Cabinet Vision și TopSolid este detaliată în ghidul despre software CAD/CAM compatibil.
Controlul SYNTEC echipează modelele de găurire; fișele ND612CT și ND612CTL, unde rulează pe un calculator industrial Windows 10, indică o creștere a eficienței de proces de 20-25%, o valoare a producătorului, nu un rezultat măsurat la clienți. Dacă găurirea este blocajul liniei, ghidul despre utilajul limitant arată cum se confirmă înainte de investiție.
Alegerea între seriile ND612 și ND712 depinde de varietatea pieselor și de operații
Seria ND712 se potrivește când mai multe piese diferite ajung simultan din amonte, pentru că cele două stații independente le prelucrează în paralel. Seria ND612 se potrivește când varietatea de operații este mare: canelare, mortase pentru balamale, găuri în mai multe direcții, cu axă C și magazie de scule. Gama completă este în categoria CNC de găurire pe 6 laturi.
Criteriul nu este prețul, ci ce operații cere produsul și cum ajung piesele în utilaj. Pentru ușile de interior există un model dedicat în aceeași categorie, tratat în ghidul comparativ.
Întrebări frecvente
Cum își încarcă CNC-ul de găurit programul într-un flux automat?
Prin scanarea codului de bare lipit pe piesă la descărcarea din nesting. Cititorul de coduri de bare citește eticheta, iar utilajul încarcă programul piesei. Astfel nu mai alege operatorul manual programul pentru fiecare piesă, iar fluxul rămâne continuu chiar și când fiecare piesă din comandă este diferită.
Ce avantaj au cele două stații independente de la ND712DT?
Prelucrează simultan două piese diferite, de 1.200 mm și 650 mm, fiecare cu magazie automată de 8 scule și cu propriul cititor de coduri de bare. Fișa indică eliminarea timpilor morți și o amprentă de podea mai mică decât la două utilaje separate. Câștigul în piese pe schimb se verifică pe program real.
Ce poate face ND612CTL în plus față de găurirea standard?
Combină găurirea standard cu canelare Lamello și mortase pentru balamale pe o singură stație, cu axă C de 5,5 kW cu rotire la 360° și electromandrine ATC 2+8. Este recomandat pentru loturi mici și variabile, inclusiv one-piece-flow, unde reduce timpii de setare la schimbarea produsului.
Ce control numeric folosesc CNC-urile de găurit Nanxing?
Controlul SYNTEC. La ND612CT și ND612CTL rulează pe un calculator industrial all-in-one cu Windows 10, iar fișele indică o creștere a eficienței de proces de 20-25%. Este o valoare a producătorului; rezultatul real depinde de produsul fabricat și de modul în care sunt programate piesele.
Cum aleg între seria ND612 și seria ND712?
Seria ND712 se potrivește când mai multe piese diferite ajung simultan, deoarece cele două stații independente le prelucrează în paralel. Seria ND612 se potrivește când varietatea de operații este mare, cu canelare și mortase pentru balamale. Alegerea pornește de la produs, nu de la preț.
Concluzie
Găurirea intră în flux atunci când programul vine din codul de bare și stațiile lucrează în paralel: valoarea utilajului se vede în piesele care nu mai așteaptă un operator, nu în viteza axelor.
Ce operații cer piesele tale la găurire?
Descrie-ne produsele și mixul de piese și primești o recomandare pentru configurația de găurire potrivită fluxului tău.
George Mocanu
Responsabil tehnic și marketing · Wood Expert Industry SRL
George Mocanu — Responsabil tehnic și marketing la Wood Expert Industry, distribuitor exclusiv Nanxing în România din 2025. Inginer de formație (Politehnica București), lucrează direct cu producătorii de mobilier din PAL și MDF la dimensionarea liniilor de debitare, aplicare cant și prelucrare CNC. Scrie despre ce a văzut în hala de producție, nu despre ce scrie în broșură.
Despre autorGeorge Mocanu
Letraset and James Mosley, the librarian at St Bride Printing Library in London, took a 1914 Cicero translation and scrambled it to make dummy text for Letraset's Body Type sheets. It has survived not only many decades, but also the leap into electronic typesetting,