Utilajul limitant și alimentarea cu panouri decid productivitatea liniei PAL/MDF
 George MocanuGhiduri11 min citire5 octombrie 2026
Sumar articol
- 1Capacitatea unei linii PAL/MDF este capacitatea celui mai lent utilaj, nu media utilajelor
- 2Un utilaj mai rapid într-un alt punct al liniei nu crește producția
- 3Blocajul se formează în patru puncte ale liniei: alimentare, debitare, cantuire și găurire
- 4Manipularea manuală a panourilor limitează linia înainte ca utilajele să-și atingă capacitatea nominală
- 5Utilajul limitant al propriei linii se găsește în patru pași, cu un calcul pe specificații
- 6După mutarea blocajului se schimbă și munca personalului, nu doar debitul liniei
- 7Întrebări frecvente
- 8Concluzie
O linie de producție pentru panouri PAL și MDF nu produce cât suma utilajelor ei, ci cât produce utilajul cel mai lent din flux. Poți cumpăra un centru CNC nesting performant, o mașină de aplicat cant cu avans mare și un CNC de găurire pe 6 laturi, iar producția pe schimb rămâne aceeași dacă panourile ajung la primul utilaj în ritm manual.
Acest ghid explică cum identifici utilajul limitant al propriei linii, de ce alimentarea cu panouri ascunde adesea blocajul real și cum verifici printr-un calcul pe specificațiile din fișele tehnice unde pierzi debit. Se adresează directorilor de producție și proprietarilor de ateliere mari sau în creștere, care compară investiții în linii integrate.
Pe scurt
- Capacitatea unei linii este debitul efectiv al utilajului limitant; un utilaj mai rapid în alt punct al liniei nu crește producția pe schimb.
- Testul celor trei debite (intrare, prelucrare, evacuare) se face pe un program real de piese, nu pe valorile nominale din cataloage.
- NB860EC lucrează la 16, 20 sau 24 m/min, iar NPC330 e dimensionat pentru până la 200 de panouri pe schimb: valorile nominale arată dacă utilajele sunt corelate, nu câte piese iese din linie.
- Alimentarea manuală nu are debit nominal în nicio fișă tehnică; SAAP (500-800 de panouri pe schimb) și SADP (800-1.500) îl fac măsurabil și previzibil.
- Clienții Nanxing România au raportat o creștere de productivitate de 10-15% la înlocuirea unui utilaj existent cu unul de generație nouă, plus redistribuirea personalului către alte task-uri.
Capacitatea unei linii PAL/MDF este capacitatea celui mai lent utilaj, nu media utilajelor
Utilajul limitant este utilajul din flux care are cel mai mic debit efectiv și care stabilește, prin urmare, câte panouri sau piese iese din linie pe schimb. Celelalte utilaje fie îl așteaptă, fie sunt așteptate de el. Capacitatea liniei este debitul lui efectiv, nu media debitelor și nici debitul celui mai performant utilaj.
Un instrument simplu pentru a-l găsi este testul celor trei debite. Pentru fiecare stație măsori debitul de intrare (câte panouri sau piese ajung la ea), debitul de prelucrare (câte poate prelucra) și debitul de evacuare (câte poate elibera mai departe). Cel mai mic dintre cele trei, la cea mai slabă stație, dă capacitatea liniei. Un utilaj poate fi rapid la prelucrare și totuși limitat de intrare sau de evacuare.
Diferența contează la nivel de investiție: un utilaj rapid, dar privat de panouri sau blocat de ieșire, produce la fel ca unul mai lent. Banii se recuperează doar acolo unde se mută blocajul, nu acolo unde se adaugă viteză.
Un utilaj mai rapid într-un alt punct al liniei nu crește producția
O mașină de aplicat cant mai rapidă nu crește producția liniei dacă debitarea din amonte livrează mai puține piese decât poate cantui. Reciproca e la fel de valabilă: dacă debitarea sau nestingul livrează mai mult decât poate cantui mașina, surplusul se acumulează în fața ei și blocajul se mută la cantuire. Categoria mașini de aplicat cant Nanxing o spune direct: viteza mașinii trebuie corelată cu debitul circularului sau al nestingului din amonte, altfel devine gât de sticlă.
NB860EC lucrează cu viteză de alimentare reglabilă pe trei trepte, 16, 20 și 24 m/min, iar fișa lui îl descrie ca dimensionat pentru liniile integrate (nesting sau circular în pachet, apoi cant, apoi găurire pe 6 fețe) fără a deveni factor limitant. Pentru volume mai mari, gama urcă la 32 m/min (NB871D) și la 45 m/min (NB9-SMART). Alegerea treptei sau a modelului se face după debitul din amonte, nu după cea mai mare viteză disponibilă.
Din amonte, NPC330 este dedicat volumelor mici și medii, de până la 200 de panouri pe schimb, cu înălțime de tăiere de 120 mm (echivalentul a 7 foi de 16 mm într-un pachet). La capătul opus, NCG3021L PLUS are două portaluri sincronizate cu mandrină de 12 kW fiecare și, potrivit fișei, dublează viteza de procesare față de un centru cu un singur portal. Un asemenea salt la debitare mută blocajul în aval, la cantuire sau la găurire, exact acolo unde linia trebuie reechilibrată.
Pentru nivelurile de capacitate în repere pe schimb vezi articolul despre nivelurile de complexitate ale unei linii, iar pentru succesiunea completă a etapelor, fluxul de producție pas cu pas.
Blocajul se formează în patru puncte ale liniei: alimentare, debitare, cantuire și găurire
Alimentarea cu panouri, debitarea (în pachet sau prin nesting), cantuirea și găurirea sunt cele patru etape în care debitul liniei se poate bloca. Tabelul de mai jos reunește, pentru fiecare etapă, parametrul de debit din fișa tehnică a unui model reprezentativ și ce nu spune fișa. Ultima coloană explică de ce valorile nominale nu ajung pentru un diagnostic.
| Etapă | Model reprezentativ | Parametru de debit din fișă | Ce nu spune fișa |
|---|---|---|---|
| Alimentare | SAAP / SADP | 500-800 / 800-1.500 de panouri pe schimb | Debitul alimentării manuale pe care o înlocuiesc |
| Debitare în pachet | NPC330 | Până la 200 de panouri pe schimb; 90 m/min viteză de tăiere | Timpul real de încărcare a pachetului |
| Debitare prin nesting | NCG3021L PLUS | 2 portaluri sincronizate; 70 m/min pe axele X și Y | Timpul de ciclu pe programul tău de piese |
| Cantuire | NB860EC | 16, 20 sau 24 m/min | Metri de cant pe piesă la produsul tău |
| Găurire | ND612D | 135 / 75 / 30 m/min pe axele X-U / Y / Z | Piese pe oră: depinde de numărul de găuri |
Din tabel rezultă că doar două etape au un debit exprimat direct în panouri pe schimb, iar celelalte se măsoară în viteze de lucru. Un debit în piese pe oră pentru găurire sau nesting nu poate fi citit dintr-o fișă, fiindcă depinde de numărul de găuri și de forma pieselor din comenzile tale. De aceea testul celor trei debite se face cu un program real, măsurat într-un schimb obișnuit.
Manipularea manuală a panourilor limitează linia înainte ca utilajele să-și atingă capacitatea nominală
Alimentarea manuală cu panouri este singura etapă a liniei care nu are debit nominal, pentru că depinde de câți operatori sunt disponibili, de distanța dintre stoc și utilaj și de greutatea panourilor. Din acest motiv, ea rămâne adesea ascunsă: utilajele par să fie limitate de propria viteză, când de fapt așteaptă panoul următor.
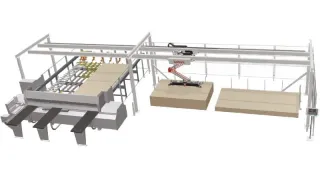
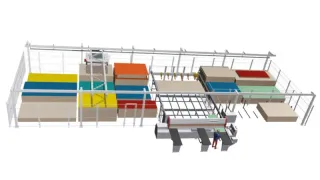
Nanxing livrează sisteme care transformă alimentarea într-un debit măsurabil. SAAP are pod rulant pe 2 sau 3 axe și o capacitate de 500-800 de panouri pe schimb, pentru alimentare directă a circularului de tăiat în pachet. SADP merge la 800-1.500 de panouri pe schimb de 8 ore, cu cursă de pod rulant de până la 50 m. Ambele sunt gândite pentru producție Batch 1, în care fiecare panou poate fi unic, și au un buffer intermediar care decuplează depozitul de ritmul liniei.
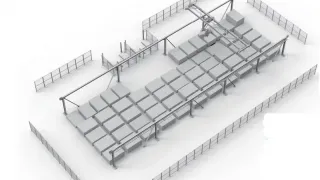
Pentru fabrici cu depozit central, IDEA FS-3012 alimentează de la una până la trei poziții, deci mai multe linii de debitare dintr-un singur stoc. Modulul Blackout permite operarea în afara programului: operatorii introduc sarcinile pentru ziua următoare, iar sistemul selectează și mută panourile pe timpul nopții. Un sistem integrat de cântărire identifică panourile peste 10 kg, iar modulul Reverse Storing rearanjează stiva când panoul necesar e la bază. Producătorul indică în fișa tehnică o creștere de productivitate de până la 40% cu același număr de operatori, o valoare a producătorului, nu un rezultat măsurat la clienții noștri.
Alimentarea automată nu face utilajele mai rapide, ci le face disponibile. Vezi gama completă în categoria depozite și sisteme de transfer panouri.
Utilaje recomandate din acest articol
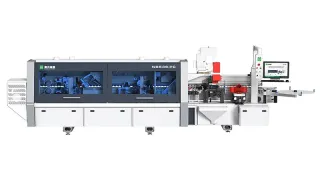
NB860EC
Mașină de aplicat cant automată
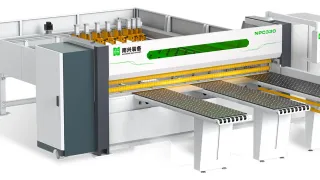
NPC330
Circular de tăiat în pachet cu încărcare frontală
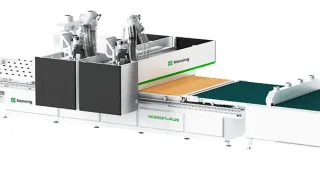
NCG3021L PLUS
Centru de prelucrare CNC nesting dublu
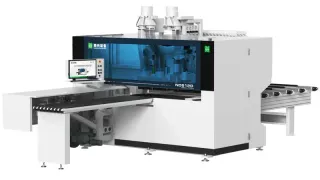
ND612D
CNC de găurire pe 6 laturi
SAAP
Sistem de stocare și alimentare cu panouri Batch 1
SADP
Sistem automat de depozitare și alimentare panouri lemn
IDEA FS-3012
Sistem inteligent de stocare și manipulare automatizată a panourilor
Utilajul limitant al propriei linii se găsește în patru pași, cu un calcul pe specificații
Metoda se aplică pe orice linie existentă sau planificată și durează un schimb de măsurători. Rezultatul e un număr pe etapă, comparabil între utilaje, nu o impresie despre „unde se aglomerează".
- Alege o unitate comună. Exprimă toate debitele în aceeași unitate, de exemplu piese sau panouri echivalente pe schimb.
- Calculează debitul efectiv al fiecărui utilaj. Debit efectiv = viteza nominală din fișă × timpul de lucru × coeficientul de utilizare măsurat în fabrica ta.
- Compară debitele în ordinea fluxului. Cel mai mic debit efectiv e utilajul limitant.
- Cronometrează alimentarea. Notează intervalul dintre panourile care ajung la prima stație, pe cel puțin două schimburi. Dacă utilajul stă în așteptare, blocajul e în amonte de el.
Exemplu calculat, cu parametri ipotetici
Exemplul folosește valori nominale reale din fișe și parametri aleși pentru demonstrație, nu date de la clienți. Presupunem un schimb de 480 de minute, 10 piese obținute dintr-un panou, 2,5 m de cant pe piesă și un coeficient de utilizare de 60% la mașina de aplicat cant. Înlocuiește-i cu măsurătorile din fabrica ta.
- Debitare cu NPC330: până la 200 de panouri pe schimb, adică 2.000 de piese.
- Cantuire cu NB860EC la 24 m/min: 24 × 480 × 0,60 = 6.912 m de cant pe schimb, ceea ce înseamnă 6.912 ÷ 2,5 ≈ 2.765 de piese, echivalentul a circa 276 de panouri.
- Necesarul pentru 200 de panouri: 2.000 × 2,5 = 5.000 m, adică aproximativ 347 de minute la un avans efectiv de 14,4 m/min, încadrat în schimb.
La acest nivel, cantuirea nu limitează linia: debitarea e cea care stabilește producția, la 200 de panouri. Dacă înlocuiești debitarea cu o soluție de două ori mai rapidă, adică 400 de panouri pe schimb, cantuirea la 24 m/min devine utilajul limitant și linia produce circa 276 de panouri, nu 400. Rămân neutilizate aproximativ 124 de panouri de capacitate de debitare, deci investiția în debitare nu se recuperează până nu se corelează și cantuirea.
Pentru calculele pe linia ta, folosește calculatorul de debitare PAL și calculatorul de cant, iar pentru combinații de utilaje testate împreună vezi liniile de producție preconfigurate.
După mutarea blocajului se schimbă și munca personalului, nu doar debitul liniei
Clienții Nanxing România au raportat o creștere de productivitate de 10-15% atunci când au înlocuit un utilaj existent cu unul de generație nouă. Este o experiență raportată de clienți, nu o garanție, și depinde de utilajul înlocuit și de poziția lui în flux. Un utilaj nou plasat în dreptul blocajului produce un efect vizibil; același utilaj în afara blocajului nu schimbă producția liniei.
Tehnologizarea a permis și redistribuirea personalului: clienții au putut muta o parte din oameni pe alte task-uri din fabrică. Montajul durează de la 1 zi pentru un singur utilaj până la aproximativ o lună pentru o fabrică completă, urmat de instruirea personalului și de testele efective pe utilaje. Pentru aspectele de service și piese de schimb, citește ghidul de cumpărare cu criteriile de service, piese și garanție.
Când un utilaj are nevoie de intervenție, tehnicienii Wood Expert Industry rezolvă majoritatea problemelor de la distanță, în special parametrizările și setările de software. Dacă e nevoie de deplasarea unui tehnician, intervenția are loc în 24-48 de ore lucrătoare de la sesizare, iar înlocuirea fizică a pieselor nu a depășit 48-72 de ore.
Întrebări frecvente
Ce este utilajul limitant într-o linie de producție mobilă?
Utilajul limitant este utilajul cu cel mai mic debit efectiv din flux, cel care stabilește câte panouri sau piese iese din linie pe schimb. Toate celelalte utilaje depind de el. Capacitatea liniei este capacitatea acestui utilaj, nu a celui mai rapid utilaj din flux.
Cum aflu care utilaj limitează linia mea?
Calculezi debitul efectiv al fiecărui utilaj (viteza nominală, înmulțită cu timpul de lucru și cu coeficientul real de utilizare) și le compari în ordinea fluxului. Cel mai mic este utilajul limitant. Verifici apoi alimentarea prin cronometrarea intervalului dintre panourile care ajung la prima stație, pe cel puțin două schimburi.
Poate o mașină de aplicat cant mai rapidă să crească producția liniei?
Numai dacă mașina de aplicat cant este utilajul limitant. Dacă debitarea din amonte livrează mai puține piese decât poate cantui mașina actuală, o mașină mai rapidă nu schimbă producția. Viteza de cant se alege după debitul din amonte: NB860EC oferă 16, 20 sau 24 m/min.
Merită alimentare automată a panourilor dacă am un singur circular?
Depinde de volum și de cât timp așteaptă circularul panourile. SAAP e dimensionat pentru alimentare directă a circularului de tăiat în pachet, la 500-800 de panouri pe schimb. Dacă circularul stă în așteptare în timpul schimbului, alimentarea manuală e blocajul, iar măsurarea intervalului dintre panouri arată dimensiunea pierderii.
Cât durează montajul și punerea în funcțiune a unei linii?
Montajul durează de la o zi pentru un singur utilaj până la aproximativ o lună pentru o fabrică completă. După montaj urmează instruirea personalului și testele efective pe utilaje. Durata exactă depinde de numărul de utilaje, de pregătirea spațiului și de gradul de automatizare al liniei.
Concluzie
Productivitatea unei linii PAL/MDF se decide la utilajul limitant și la alimentarea lui, nu la utilajul cel mai rapid: o investiție se recuperează doar dacă mută blocajul, nu dacă adaugă viteză acolo unde linia nu o poate folosi.
Unde se blochează linia ta de producție?
Descrie-ne fluxul actual și primești o recomandare tehnică personalizată, cu utilajele care mută blocajul, nu doar cele mai rapide.
George Mocanu
Responsabil tehnic și marketing · Wood Expert Industry SRL
George Mocanu — Responsabil tehnic și marketing la Wood Expert Industry, distribuitor exclusiv Nanxing în România din 2025. Inginer de formație (Politehnica București), lucrează direct cu producătorii de mobilier din PAL și MDF la dimensionarea liniilor de debitare, aplicare cant și prelucrare CNC. Scrie despre ce a văzut în hala de producție, nu despre ce scrie în broșură.
Despre autorGeorge Mocanu
Letraset and James Mosley, the librarian at St Bride Printing Library in London, took a 1914 Cicero translation and scrambled it to make dummy text for Letraset's Body Type sheets. It has survived not only many decades, but also the leap into electronic typesetting,