Pentru cine este recomandat ND612D?
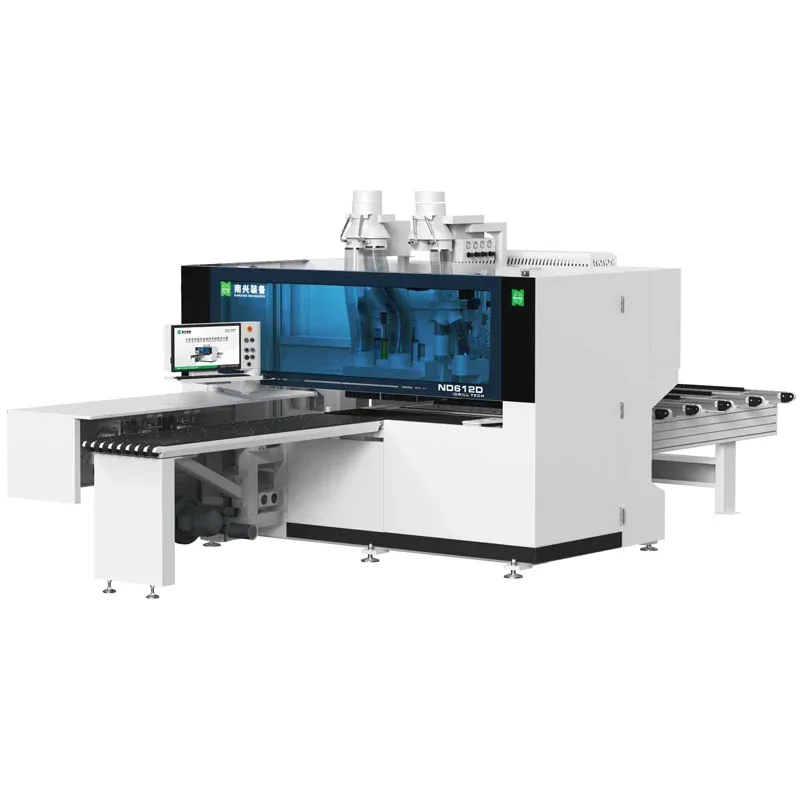
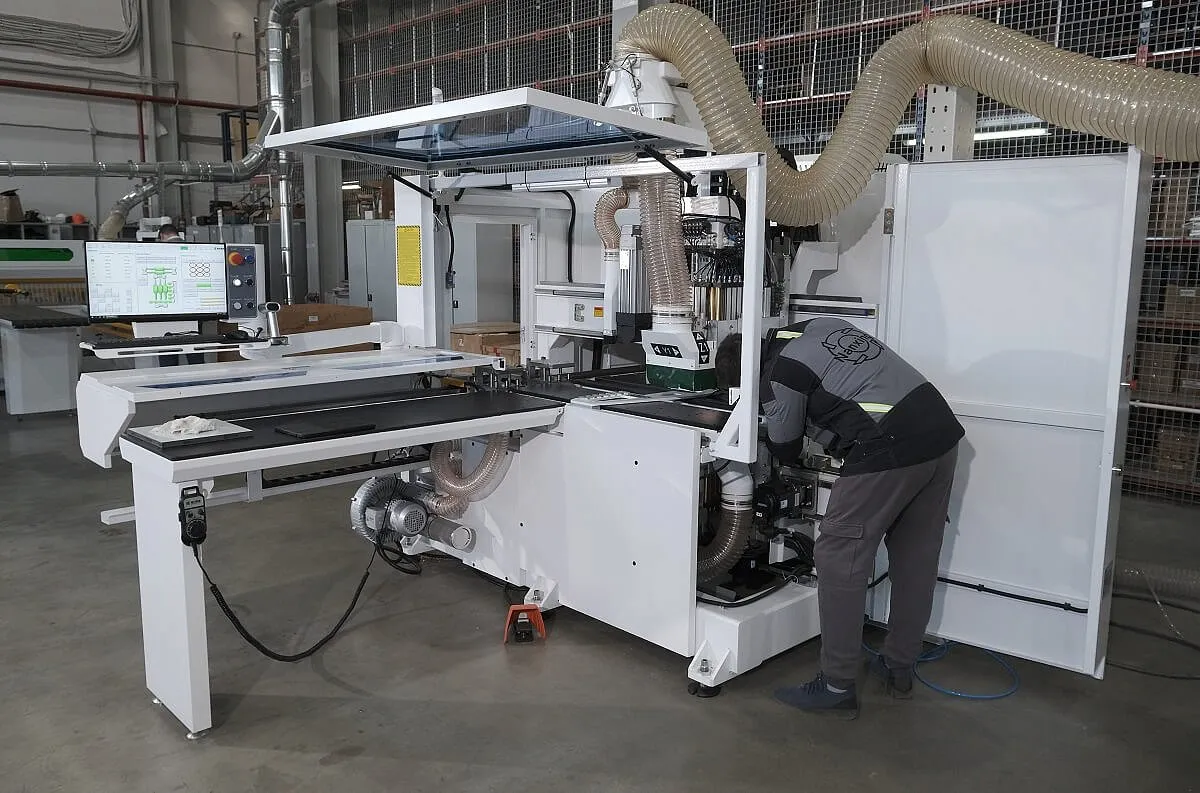
ND612D se adresează fabricilor de mobilier care au nevoie de găurire și prelucrare completă pe 6 laturi într-un singur ciclu, cu magazie de 8 scule pentru operații variate de canelare și balamale, potrivit atât pentru producție de serie cât și pentru comenzi personalizate.
Descriere generală
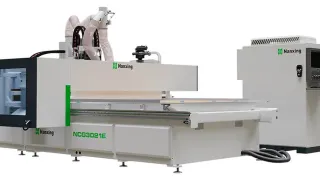
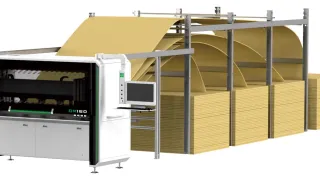
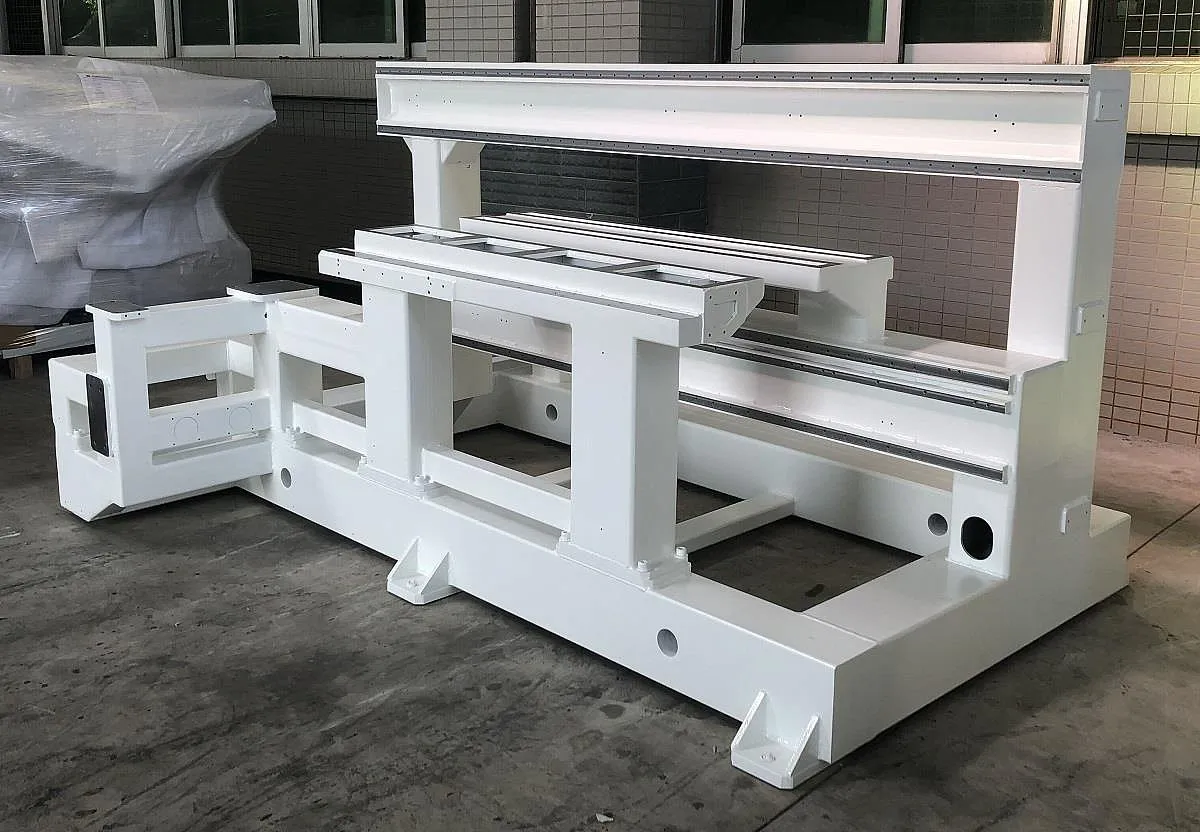
ND612D este un centru CNC de găurire pe 6 laturi construit pe cadru monolitic tratat termic, care realizează găurire verticală și orizontală, frezare, canelare și locașuri pentru balamale într-o singură etapă de prindere. Sistemul CNC SYNTEC oferă procesare cu până la 25% mai rapidă, interfață intuitivă și conectivitate directă cu software CAD/CAM (MPR, DXF, BPP, PDX, XML, XXL).
Descriere tehnică
Batiul mașinii și mișcarea axelor
- Cadru monolitic: din țevi dreptunghiulare, fabricat integral pe echipamente SNK din Japonia, proiectat cu elemente finite.
- Tratament: de călire pentru eliminarea tensiunilor și îmbătrânire prin vibrații și sablare.
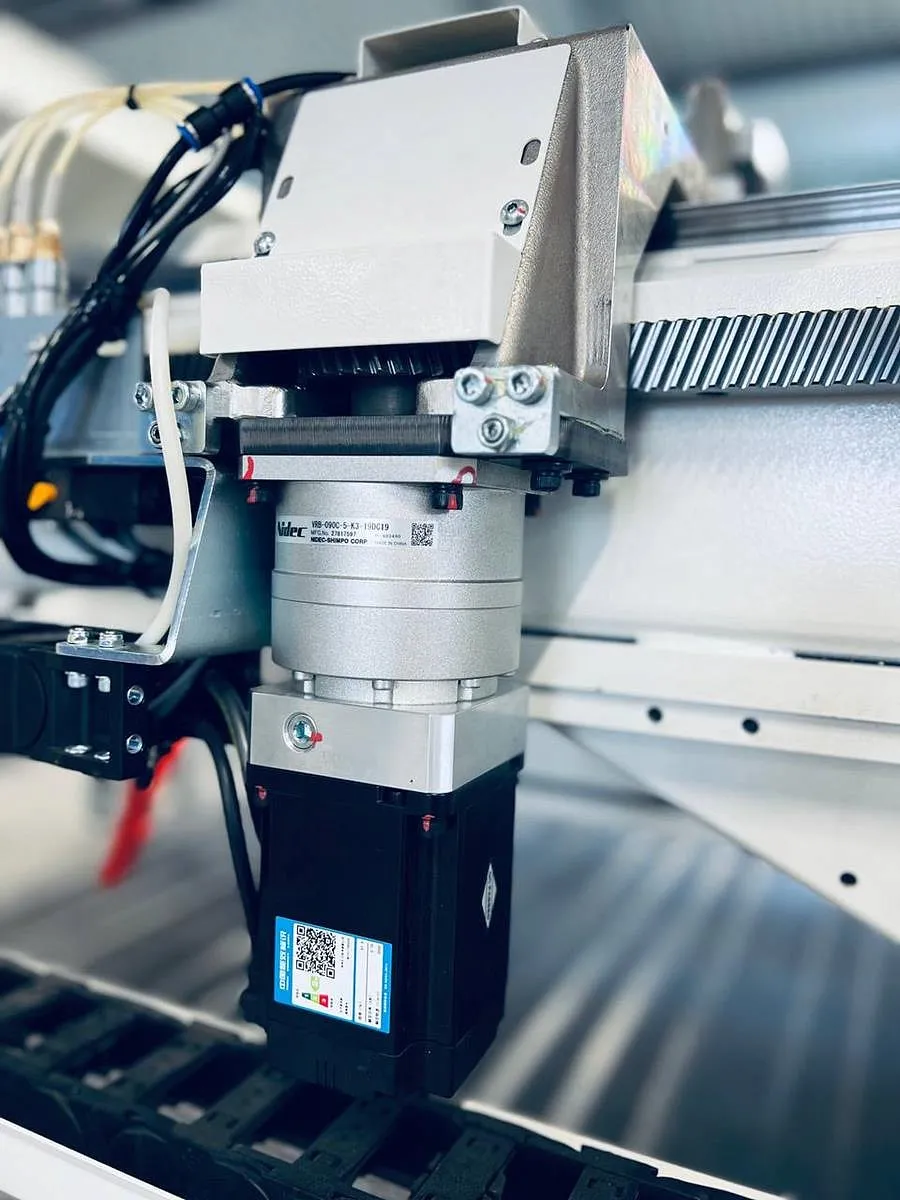
- Axele X și Y: acționate prin cremalieră și pinion de înaltă precizie.
- Axa Z: tijă cu șurub cu bile.
- Servomotoare: 0,75 kW×2 pe axa X, 0,85 kW + 1,3 kW pe axa Y, 0,85 kW×2 pe axa Z și 0,4 kW pe axa V2 (împingător).
- Viteze maxime: 135 m/min pe X/U, 75 m/min pe Y și 30 m/min pe Z.
Braț de prindere și alimentare
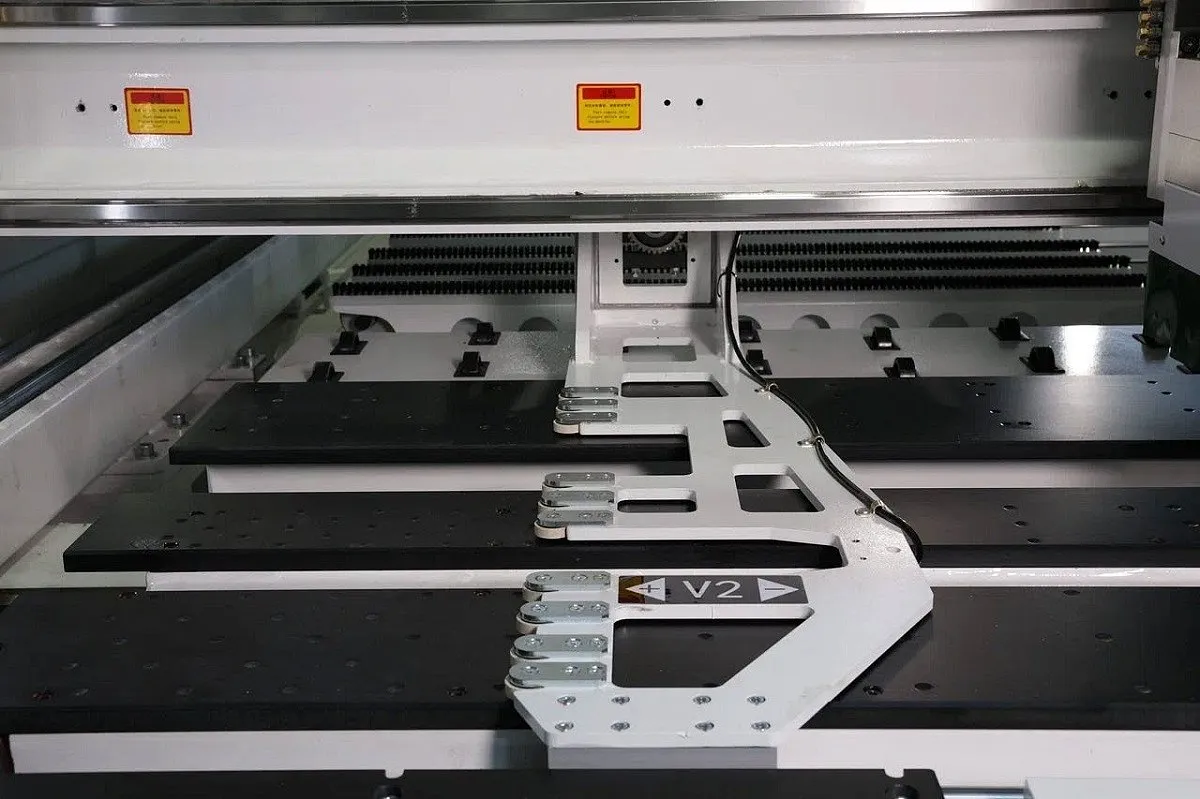
- Braț de prindere: 5,5 m lungime, rigiditate ridicată pentru mișcare stabilă a clemei și vibrații minime.
- Ghere: rază de deschidere/închidere de 5-65 mm.
- Raza de lucru a brațului: 5,3 m.
- Configurație alimentare: lateral sau față-spate.
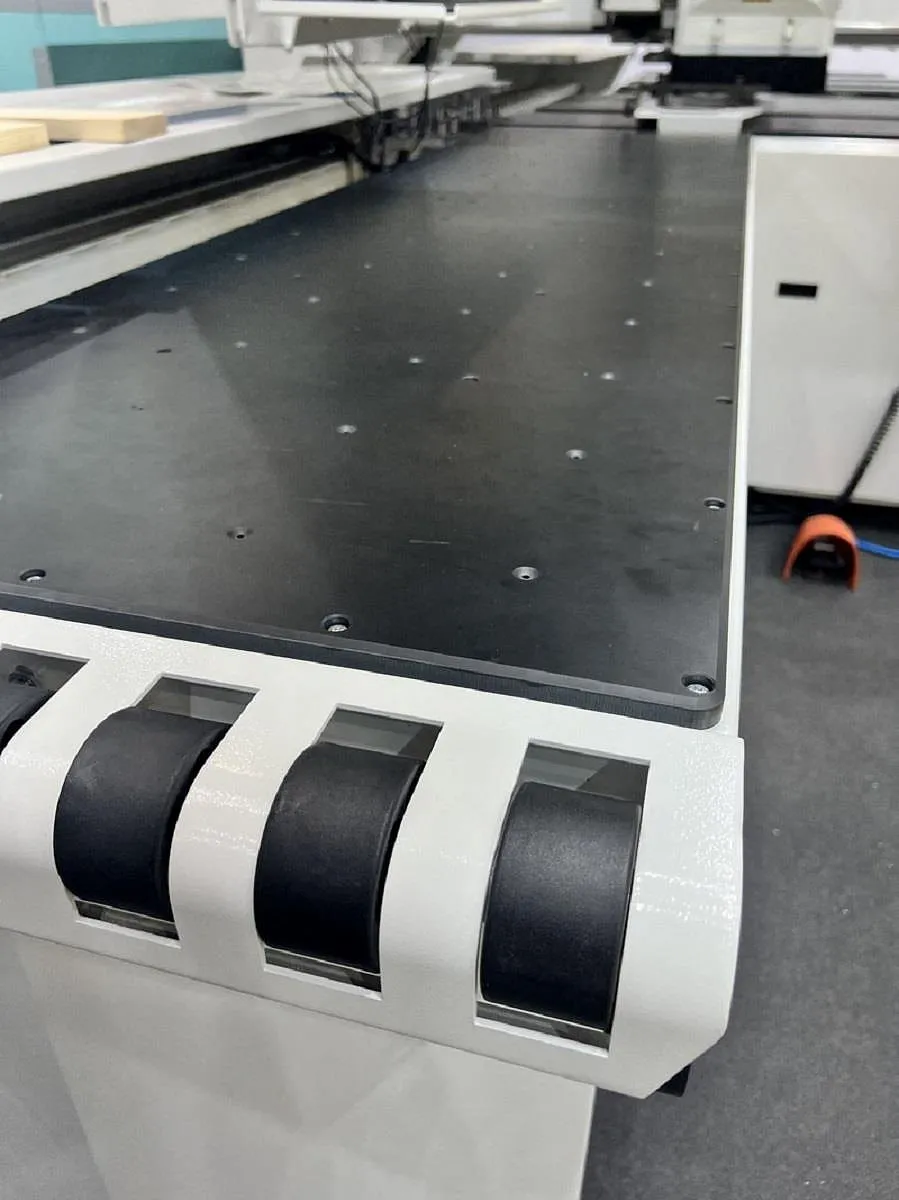
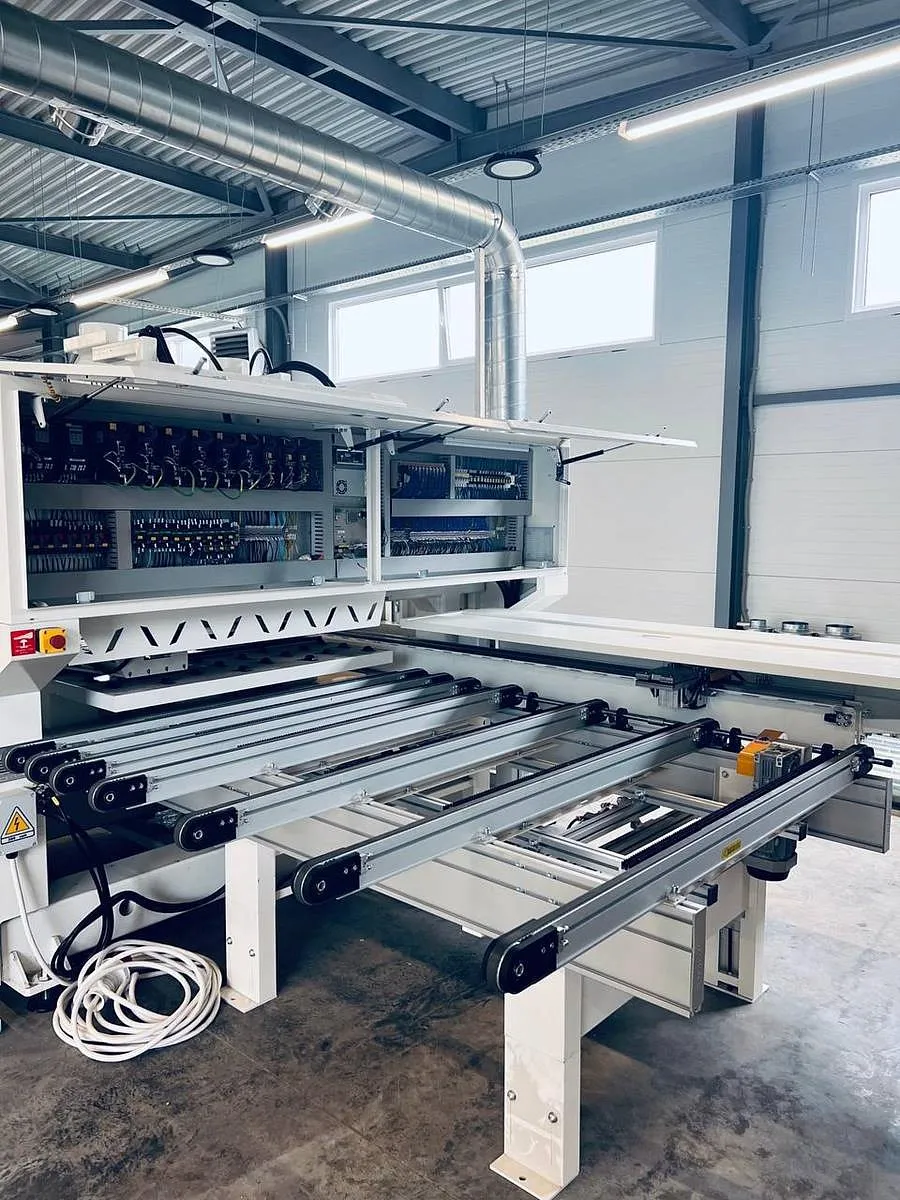
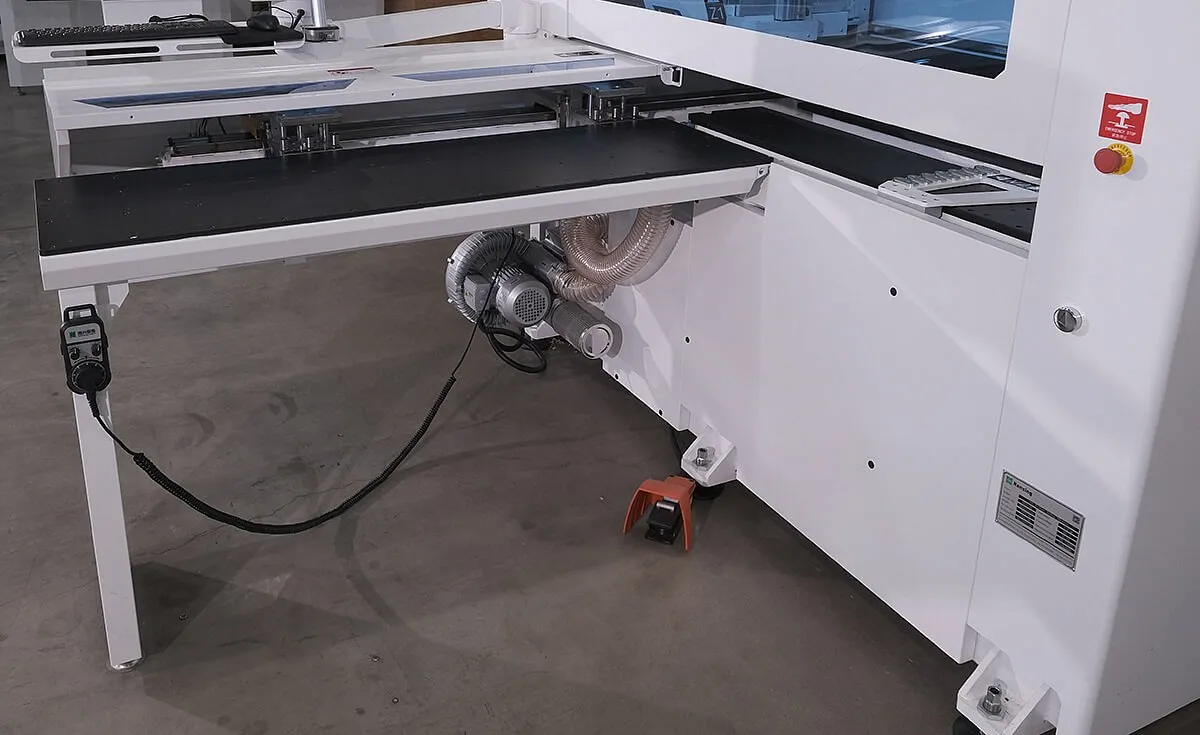
- Masă de alimentare: 2000×615 mm, funcționează pe pernă de aer cu suflantă de 1,1 kW.
- Masă de descărcare: 2400×1630 mm, bandă transportoare cu perie.
Detecție panou și poziționare
- Detector de dimensiune: verifică lungimea panoului pe axa X (cu alarmă).
- Compensare automată: a erorilor de lățime direct pe blocul de găurire, cu precizie de până la 0,02 mm.
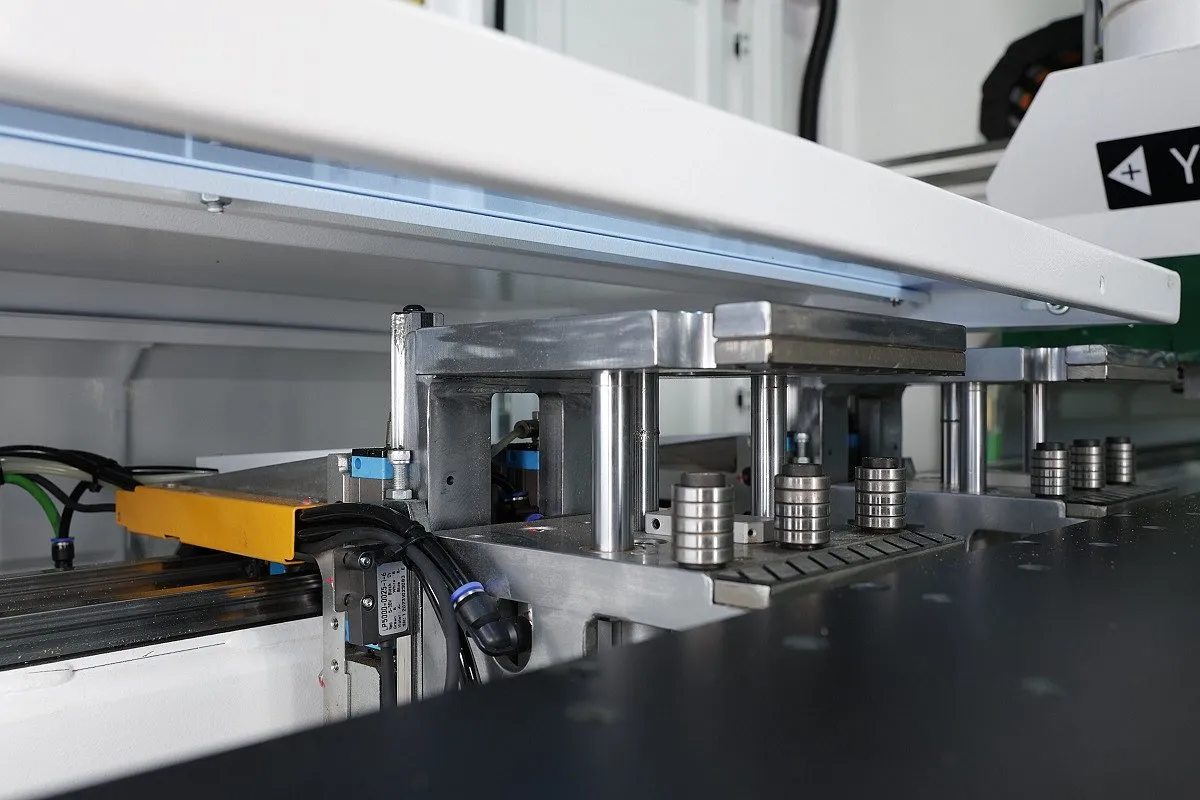
- Cleme duble: lucrează împreună cu alinierea automată laterală.
- Plăci de susținere: pe blocurile de găurire și arborele principal, pentru precizia procesului la prelucrarea încrucișată.
Blocuri de găurire și electromandrine
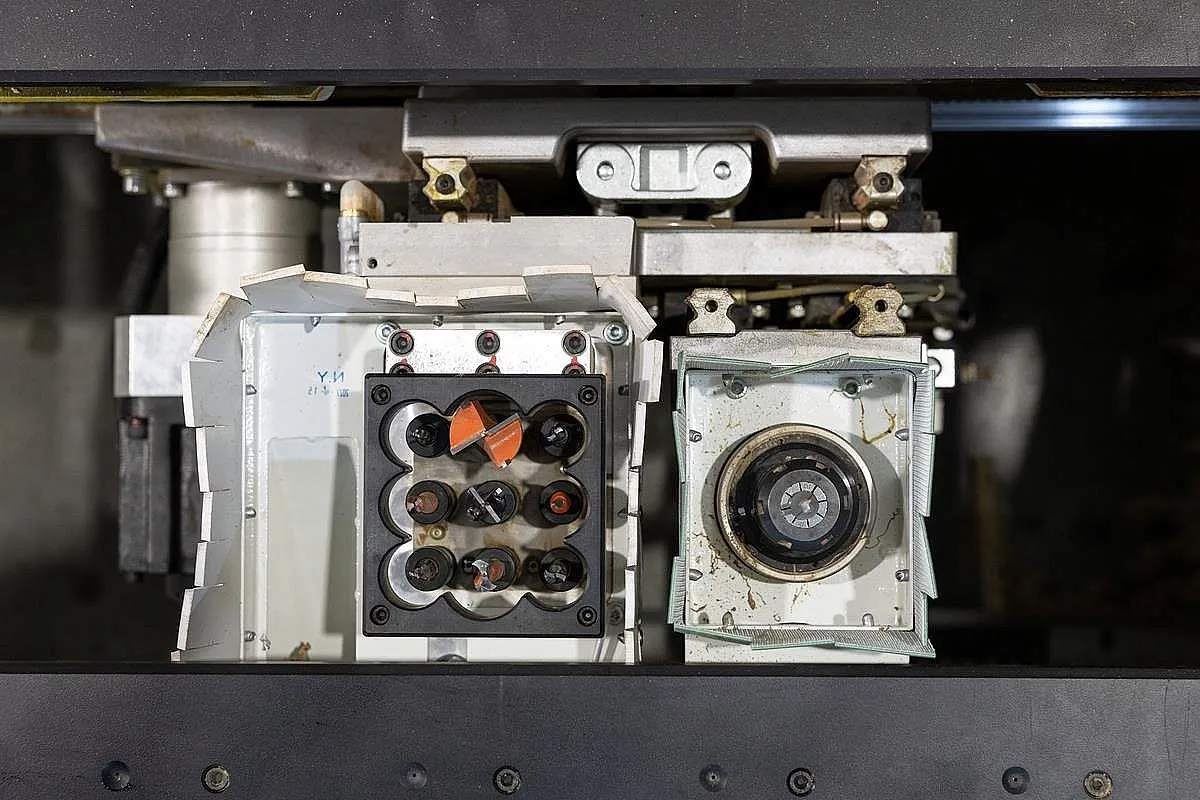
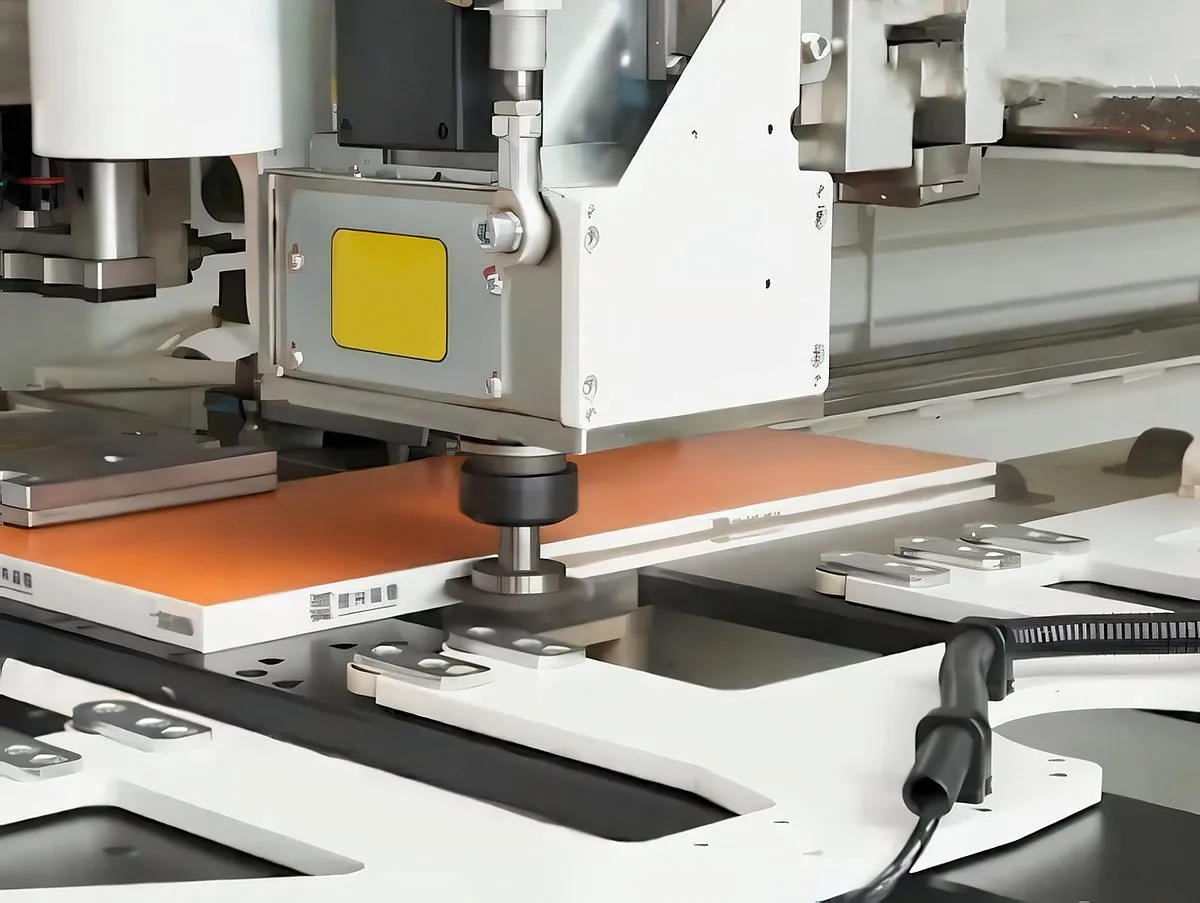
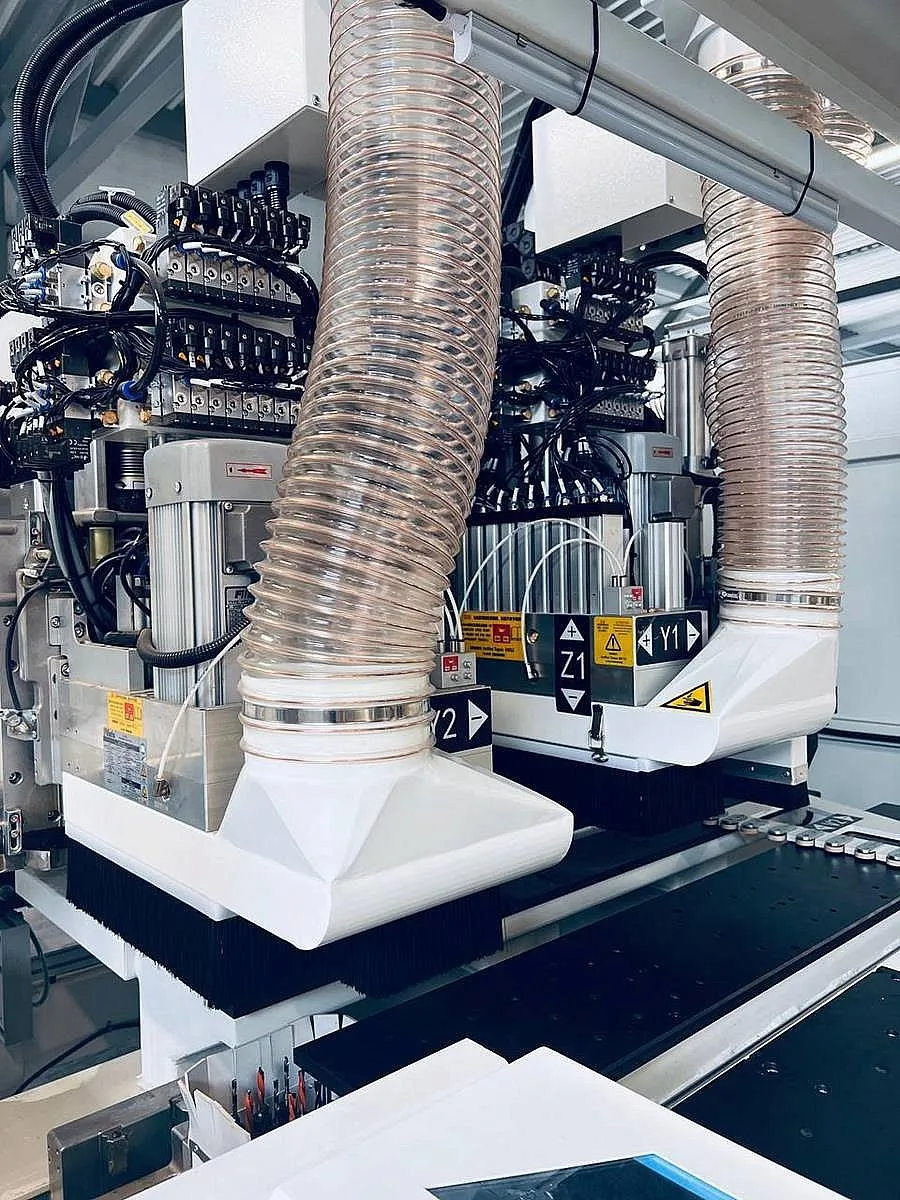
- Blocuri de găurire superioare: două, cu arbore principal de 3,5 kW fiecare (sculă verticală combinată cu lamă de ferăstrău).
- Creștere de eficiență: cel puțin 30%.
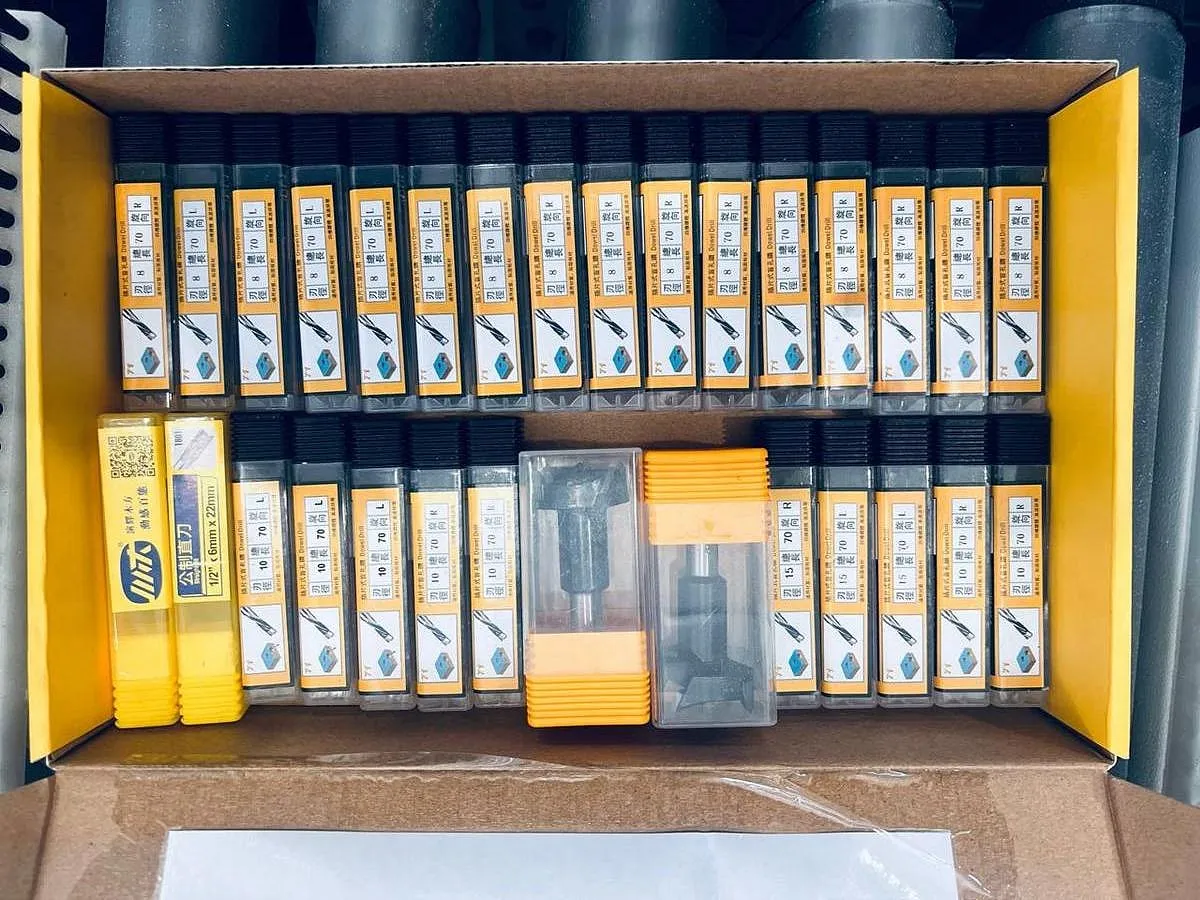
- Configurație burghie: 19×2 burghie verticale plus burghie orizontale 3×4 pe X și 2×4 pe Y, la 5.000 rpm și diametru maxim 35 mm.
- Bloc inferior: electromandrină de 3,5 kW ER25 plus bloc de 1,68 kW cu 9 burghie verticale la 18.000 rpm.
- Coliniaritate: burghiele superioare și inferioare sunt coliniare pentru găurire mai rapidă.
- Suport ridicabil: pentru panourile prelucrate pe partea de sus.
Exhaustare și protecție
- Colectarea prafului: 3 guri, 2×Φ200 mm în partea superioară și Φ125 mm în partea inferioară, la un flux de aer de minimum 28 m/min.
- Placă acrilică: protejează mâna operatorului la încărcarea panoului.
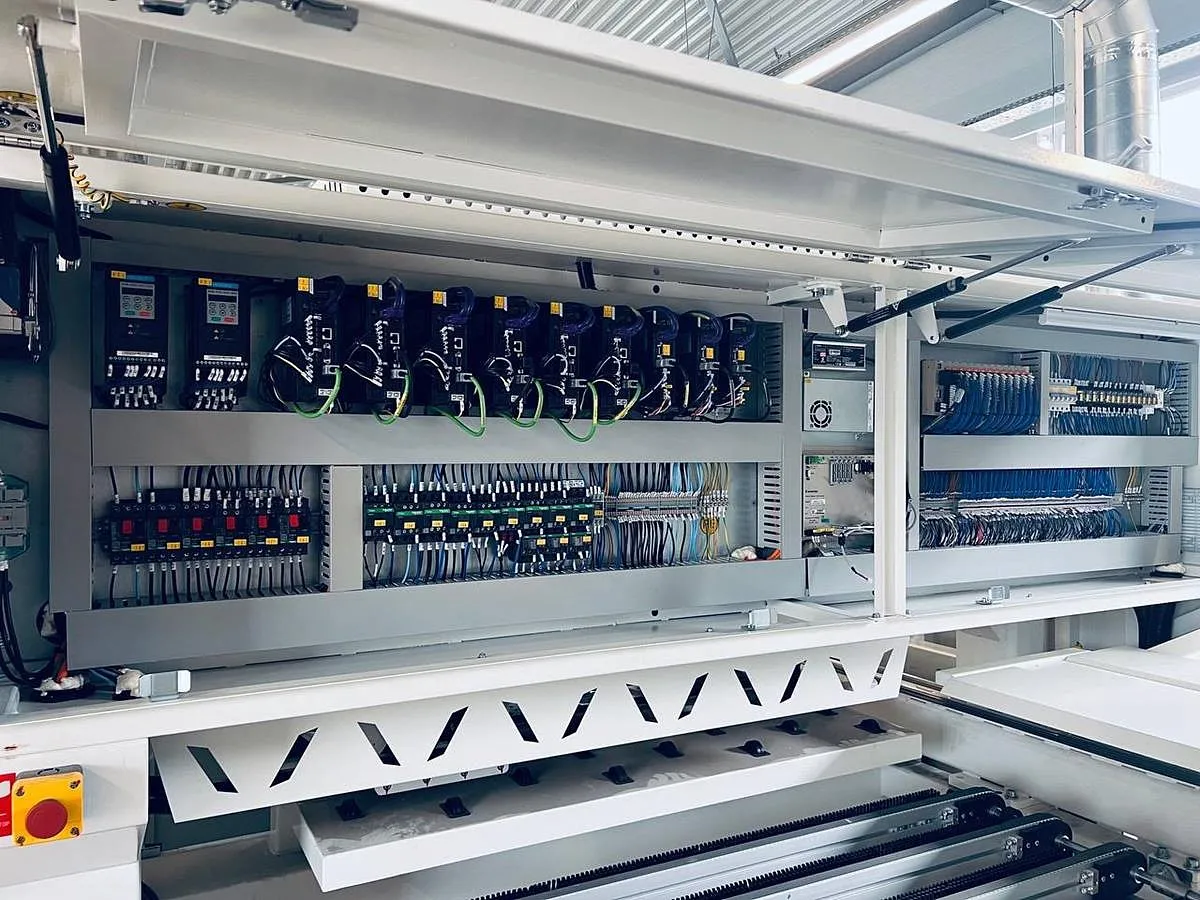
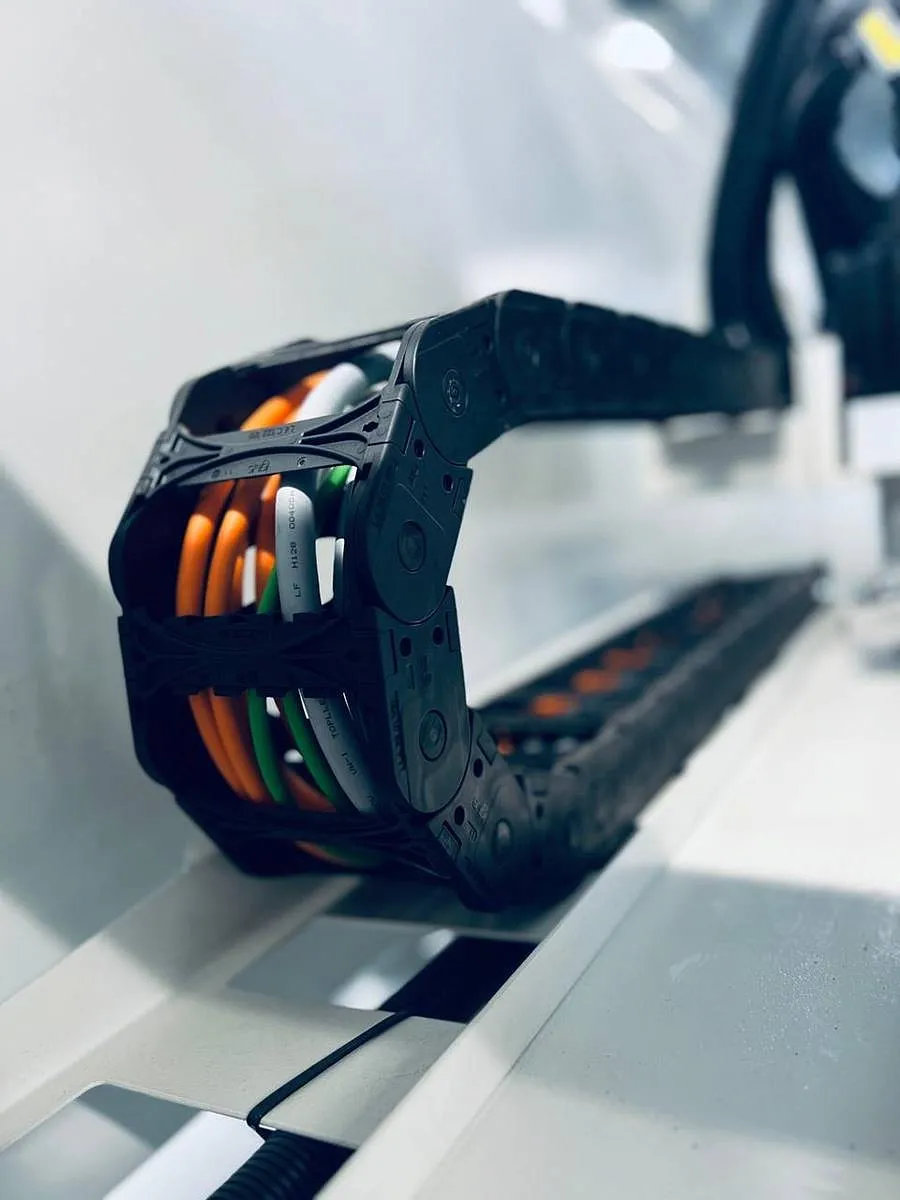
- Canal dedicat: protejează cablurile electrice și furtunele de aer în timpul mișcării axelor.
Control și conectivitate
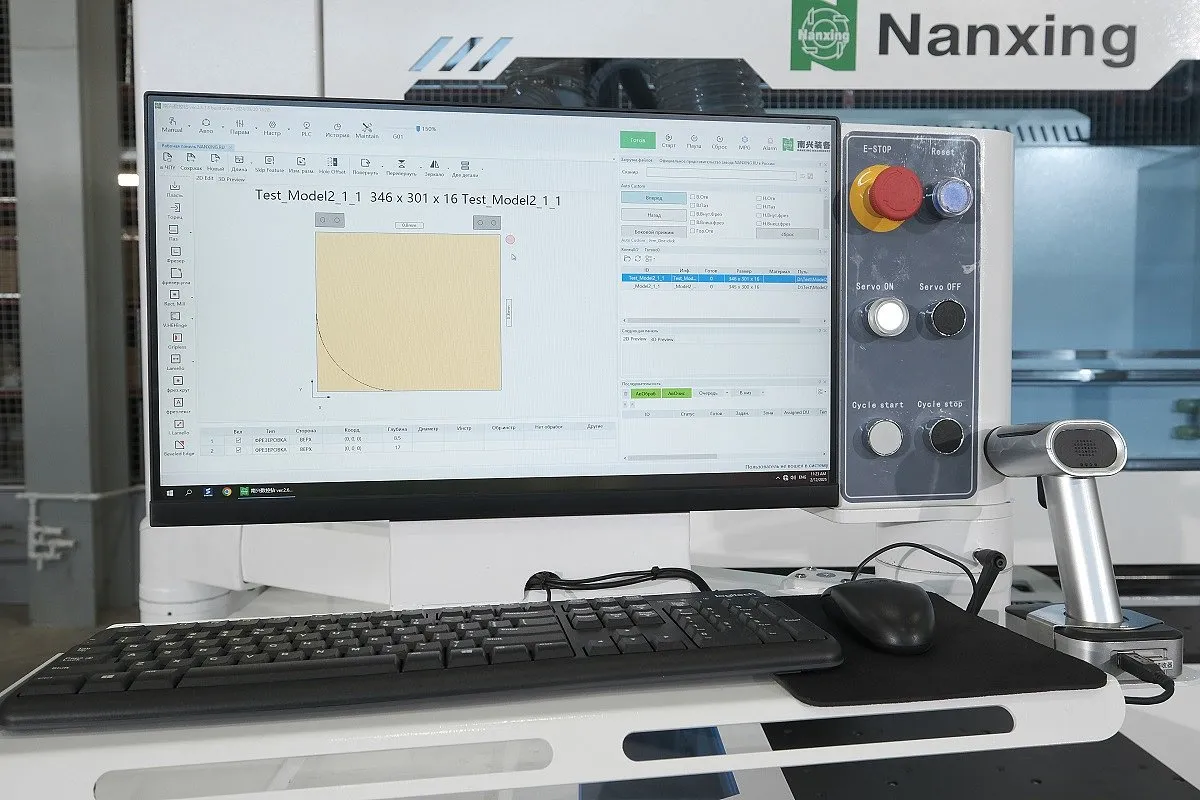
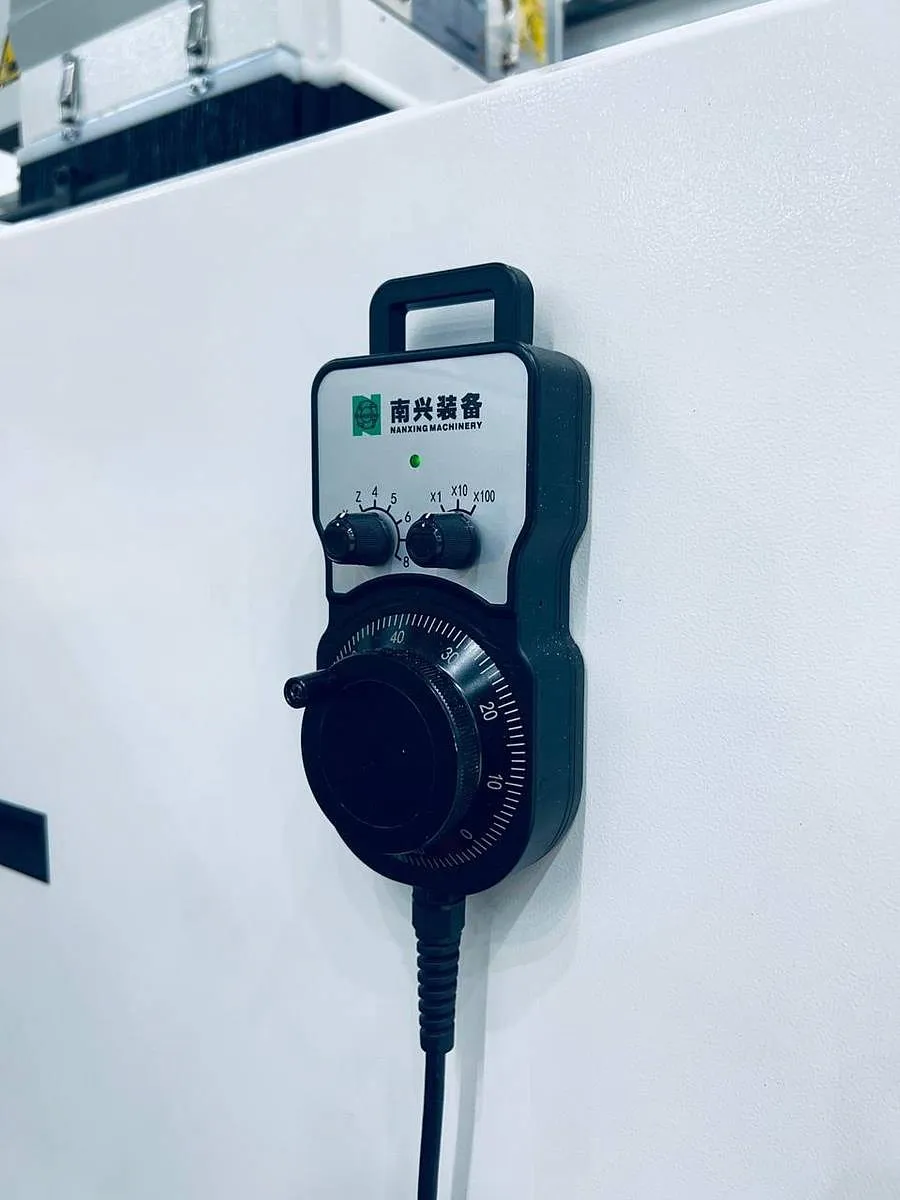
- Sistem SYNTEC: rulează pe un computer industrial Windows 10.
- Funcții: găurire orizontală/verticală, canelare, rotire, oglindire, prelucrare în stivă cu poziții de gaură oglindite și simulare grafică.
- Creștere de eficiență: 20-25%.
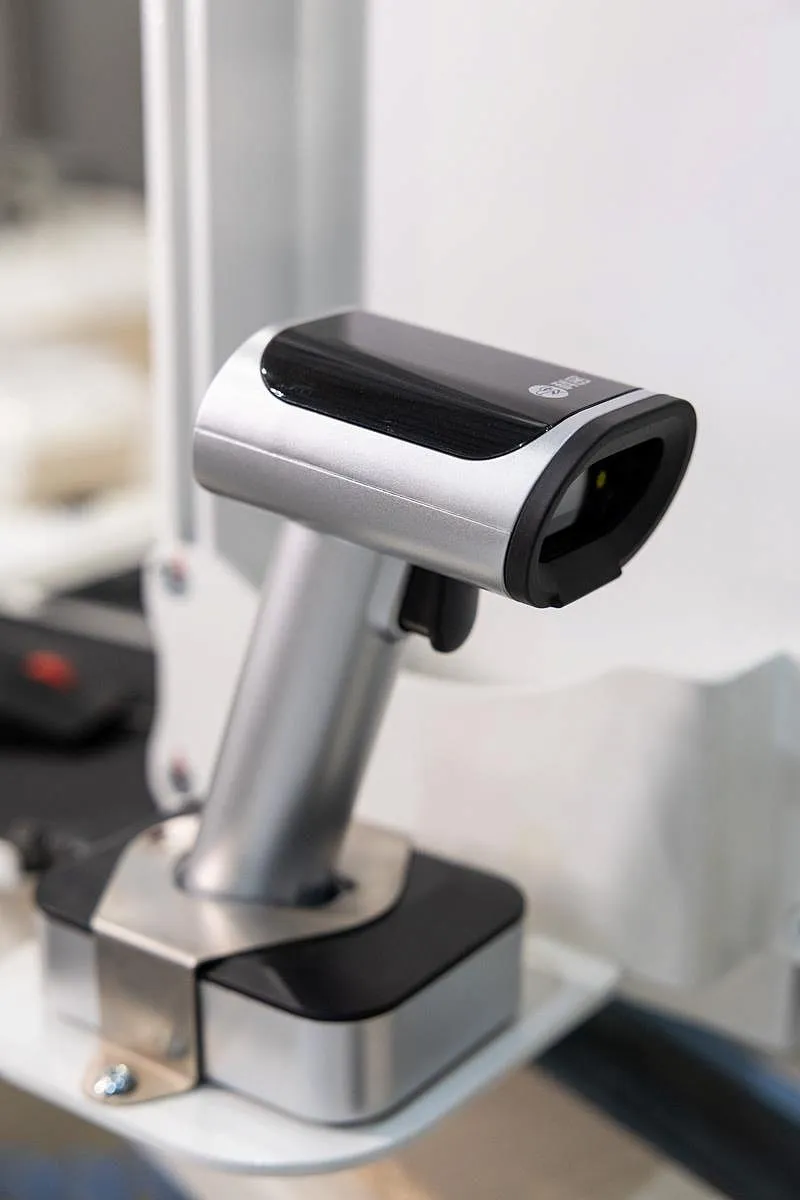
- Scanner de coduri de bare: citește și lansează automat programele de prelucrare, cu port deschis pentru formatele MPR, DXF, BAN, BPP, PDX, XML și XXL.
- Opțional: senzor de grosime a panoului, barieră optică de siguranță, gard de protecție și aer condiționat pe dulapul electric.