Extinderea spre fabrică automatizată: ordinea în care automatizezi o linie PAL/MDF
 George MocanuGhiduri7 min citire9 octombrie 2026
Sumar articol
- 1Automatizarea unei linii PAL/MDF se face în ordinea blocajelor, nu în ordinea utilajelor
- 2Etichetarea cu cod de bare transformă utilajele izolate într-un flux, de aceea vine devreme
- 3Transferul dintre stații și alimentarea cu panouri sunt a doua treaptă
- 4Robotul de transfer și depozitul automat se justifică când blocajul a trecut la logistică
- 5Fiecare etapă de extindere are propriul calendar de montaj, instruire și teste
- 6Întrebări frecvente
- 7Concluzie
Un atelier mare care vrea să devină fabrică automatizată are rareori buget și timp să schimbe totul deodată. Întrebarea reală nu este ce utilaje să cumpere, ci în ce ordine să automatizeze, astfel încât fiecare etapă să crească producția și să pregătească următoarea, fără să oprească fabrica.
Acest ghid propune o ordine de lucru în trei trepte pentru o linie PAL/MDF: corelarea etapelor și etichetarea pieselor, apoi transferul și alimentarea automată, apoi depozitul și robotul de transfer. Pornește de la fișele tehnice ale utilajelor Nanxing și de la experiența clienților care au extins linii existente.
Pe scurt
- Automatizarea se face în ordinea blocajelor liniei, nu a utilajelor: o investiție care nu mută blocajul nu crește producția pe schimb.
- Etichetarea cu cod de bare la nesting vine devreme, pentru că mașina de aplicat cant și CNC-ul de găurit pe 6 laturi își încarcă programul prin scanarea codului.
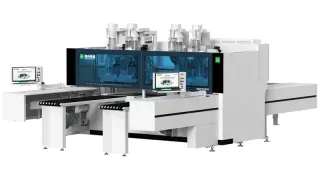
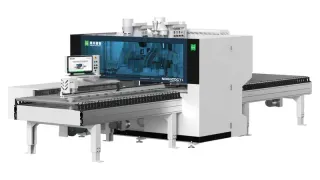
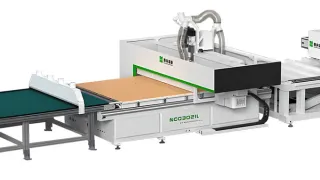
- Seria NCG3021L(LL) încarcă și descarcă automat panourile cu un singur operator de supraveghere, iar ND712DT are două stații independente de 1.200 și 650 mm, fiecare cu cititor de coduri de bare.
- Depozitul automat și robotul de transfer se justifică când blocajul a trecut de la utilaje la logistica internă, de obicei la volume peste 1.000 de repere pe schimb.
- Montajul durează de la 1 zi pentru un singur utilaj până la aproximativ o lună pentru o fabrică completă, urmat de instruire și teste, deci extinderea pe etape protejează producția.
Automatizarea unei linii PAL/MDF se face în ordinea blocajelor, nu în ordinea utilajelor
Prima etapă de automatizare este cea care mută blocajul liniei, indiferent dacă e debitarea, cantuirea, găurirea sau manipularea panourilor. Un utilaj automatizat în afara blocajului nu crește producția pe schimb, ci doar mută așteptarea în alt loc. Ordinea nu se alege după preț sau după ce utilaj pare cel mai spectaculos.
Identificarea blocajului se face cu testul celor trei debite, iar dimensionarea fiecărei etape cu metoda din ghidul despre dimensionare și ROI. Pragurile de complexitate, adică sub 300 de repere pe schimb, între 300 și 500 și peste 1.000 cu depozitare automată, sunt descrise în articolul despre nivelurile unei linii.
Etichetarea cu cod de bare transformă utilajele izolate într-un flux, de aceea vine devreme
Codul de bare lipit pe fiecare piesă la descărcarea din nesting leagă debitarea de aval: mașina de aplicat cant și CNC-ul de găurit pe 6 laturi scanează codul și își încarcă singure programul piesei. Fără el, un operator trebuie să aleagă manual programul pentru fiecare piesă, ceea ce limitează automatizarea în aval chiar dacă utilajele sunt rapide.
Fișa categoriei CNC nesting descrie fluxul „Batch Size 1": fiecare piesă poate fi diferită, fără reglaje suplimentare pe utilaje. La partea de găurire, ND712DT are două stații independente de 1.200 și 650 mm, cu magazie automată de scule cu 8 poziții pe fiecare stație și un cititor de coduri de bare pe fiecare dintre ele. ND612CTL adaugă axă C și scanner automat de coduri de bare pentru utilajele Nanxing.
Etichetarea nu cere o linie nouă: se introduce odată cu un centru de nesting și se folosește imediat de utilajele din aval care au cititor. De aceea ocupă prima treaptă, înaintea transportoarelor și a roboților.
Transferul dintre stații și alimentarea cu panouri sunt a doua treaptă
A doua treaptă elimină munca de manipulare: transportoare între utilaje, încărcare automată la nesting și alimentare automată cu panouri. La nivelul unei linii preconfigurate, mașina de aplicat cant NB860EC și centrul de găurire ND712DT sunt conectate printr-un sistem de transportoare, scanere de coduri de bare și software de gestionare a fluxului de producție, descrise pe pagina liniei de aplicare cant automată și găurire dublă.
La debitare, variantele NCG3021L(LL) preiau panoul de pe stiva de alimentare cu lift și îl descarcă cu împingător, pe o masă flotantă care protejează fața melaminată. Un singur operator supraveghează linia. Pentru alimentarea directă a circularelor de tăiat în pachet, SAAP acoperă 500-800 de panouri pe schimb, iar SADP 800-1.500, cu cursă de pod rulant de până la 50 m.
Treapta aceasta aduce cel mai mare câștig acolo unde panourile și piesele erau mutate manual. Alimentarea manuală nu apare ca debit în nicio fișă tehnică, motiv pentru care se măsoară pe schimb înainte de decizie.
Utilaje recomandate din acest articol
Robotul de transfer și depozitul automat se justifică când blocajul a trecut la logistică
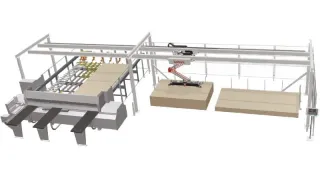
Depozitul robotizat și robotul de transfer sunt a treia treaptă și se justifică la volume la care manipularea internă devine limita liniei. Articolul despre nivelurile de complexitate le plasează peste 1.000 de repere pe schimb, unde utilajele individuale nu mai sunt cauza principală a întârzierilor. La acest nivel, un sistem care alimentează panourile fără operator elimină așteptarea, nu doar mută panouri.
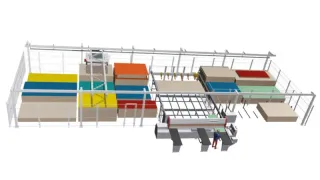
Linia automată nesting, aplicare cant și găurire dublă integrează un centru de nesting cu portal dublu, încărcare, descărcare și etichetare automată, un robot tip portal pentru transfer, o mașină automată de aplicat cant de mare viteză și un centru de găurire pe 6 laturi cu 2 stații independente. Detaliile sunt pe pagina liniei automate de nesting, aplicare cant și găurire. Pentru fabrici cu depozit central și mai multe linii de debitare, categoria depozite și sisteme de transfer panouri include sisteme care alimentează de la una până la trei poziții dintr-un singur stoc.
Linia de aplicare cant și găurire dublă este proiectată compatibil cu un robot de încărcare/descărcare furnizat de client. Aceasta permite pașii intermediari: ești în treapta a doua, dar pregătești interfața pentru treapta a treia.
Fiecare etapă de extindere are propriul calendar de montaj, instruire și teste
Montajul unei etape de extindere durează de la 1 zi pentru un singur utilaj până la aproximativ o lună pentru o fabrică completă, urmat de instruirea personalului și de testele efective pe utilaje. Extinderea pe trepte împarte riscul: la fiecare etapă mută blocajul, produce rezultate vizibile și lasă fabrica în funcțiune între etape.
Clienții Nanxing România au raportat o creștere de productivitate de 10-15% la înlocuirea unui utilaj existent cu unul de generație nouă, plus redistribuirea personalului către alte task-uri din fabrică. Procentul este o experiență raportată, nu o garanție, și apare când utilajul înlocuit era pe blocaj. În exploatare, majoritatea problemelor se rezolvă de la distanță de tehnicienii Wood Expert Industry, iar intervenția la fața locului are loc în 24-48 de ore lucrătoare. Detaliile de service sunt în ghidul de cumpărare.
Întrebări frecvente
Ce automatizez primul într-o linie PAL/MDF existentă?
Automatizezi mai întâi etapa care e blocajul liniei, identificată prin măsurarea debitului de intrare, de prelucrare și de evacuare a fiecărui utilaj. În practică, etichetarea cu cod de bare la nesting vine devreme, fiindcă permite utilajelor din aval să își încarce programul prin scanare, fără operator.
Ce rol are codul de bare într-o linie automatizată?
Codul de bare lipit la descărcarea din nesting identifică fiecare piesă. Mașina de aplicat cant și CNC-ul de găurit pe 6 laturi îl scanează și își încarcă automat programul corespunzător. Așa se păstrează fluxul în care fiecare piesă poate fi diferită, fără reglaje manuale între piese.
Când se justifică un depozit automat de panouri?
Când manipularea manuală a panourilor devine limita liniei, de obicei la volume foarte mari, peste 1.000 de repere pe schimb. SAAP acoperă 500-800 de panouri pe schimb, SADP 800-1.500, iar IDEA FS-3012 poate alimenta de la una până la trei poziții dintr-un singur stoc. Decizia se bazează pe măsurători.
Pot extinde linia pe etape fără să opresc fabrica?
Da, extinderea pe trepte este gândită pentru asta. Montajul durează de la o zi pentru un utilaj până la aproximativ o lună pentru o fabrică completă, urmat de instruirea personalului și de teste. Etapele se planifică astfel încât blocajul să fie mutat la fiecare pas, iar fabrica să rămână în producție.
Ce se întâmplă dacă am deja un robot de încărcare și descărcare?
Linia de aplicare cant automată și găurire dublă este proiectată să se conecteze cu un robot de încărcare/descărcare pus la dispoziție de client. Specificațiile tehnice necesare compatibilității se obțin de la echipa Nanxing înainte de comandă, astfel încât interfața să fie pregătită din prima etapă.
Concluzie
Fabrica automatizată se construiește prin trepte care mută blocajul, începând cu etichetarea pieselor și terminând cu logistica robotizată: ordinea investițiilor decide câștigul mai mult decât numărul de utilaje cumpărate.
Care e prima treaptă pentru fabrica ta?
Descrie-ne linia actuală și blocajul ei și primești o secvență de extindere, cu utilajele potrivite fiecărei trepte.
George Mocanu
Responsabil tehnic și marketing · Wood Expert Industry SRL
George Mocanu — Responsabil tehnic și marketing la Wood Expert Industry, distribuitor exclusiv Nanxing în România din 2025. Inginer de formație (Politehnica București), lucrează direct cu producătorii de mobilier din PAL și MDF la dimensionarea liniilor de debitare, aplicare cant și prelucrare CNC. Scrie despre ce a văzut în hala de producție, nu despre ce scrie în broșură.
Despre autorGeorge Mocanu
Letraset and James Mosley, the librarian at St Bride Printing Library in London, took a 1914 Cicero translation and scrambled it to make dummy text for Letraset's Body Type sheets. It has survived not only many decades, but also the leap into electronic typesetting,