Pentru cine este recomandat ND612CTL?
ND612CTL se adresează producătorilor de mobilier corp care lucrează cu loturi mici și variabile, inclusiv producție one-piece-flow, unde combinarea găuririi standard cu operații de canelare Lamello și mortase pentru balamale pe o singură stație CNC reduce timpii de setare la schimbarea produsului.
Descriere generală
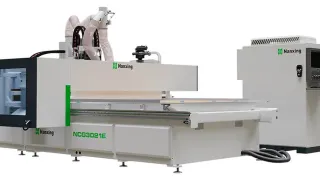
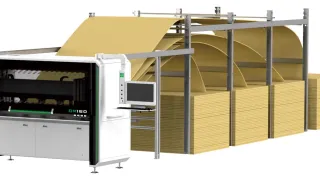
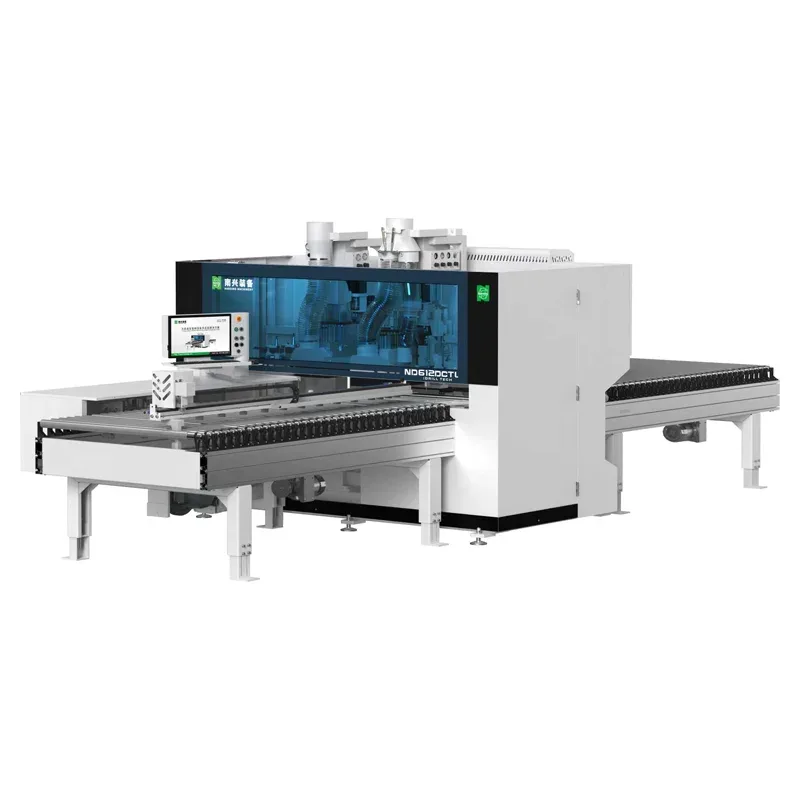
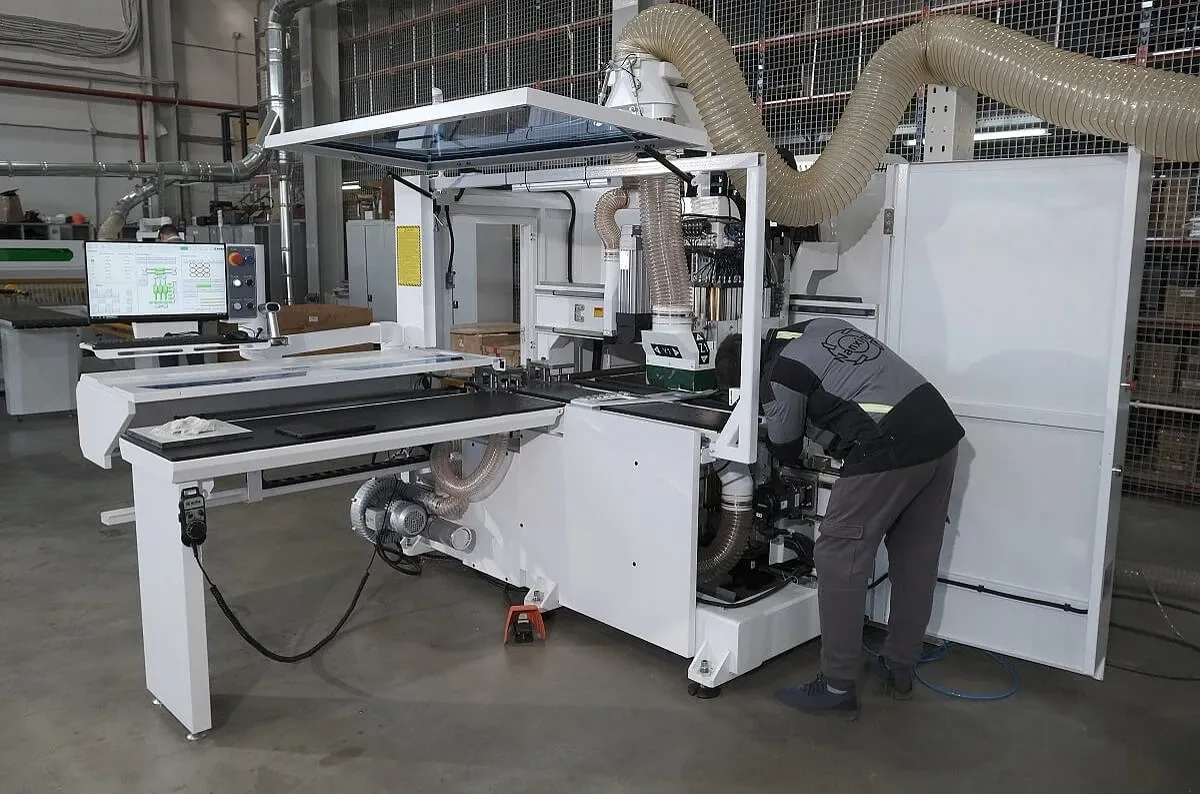
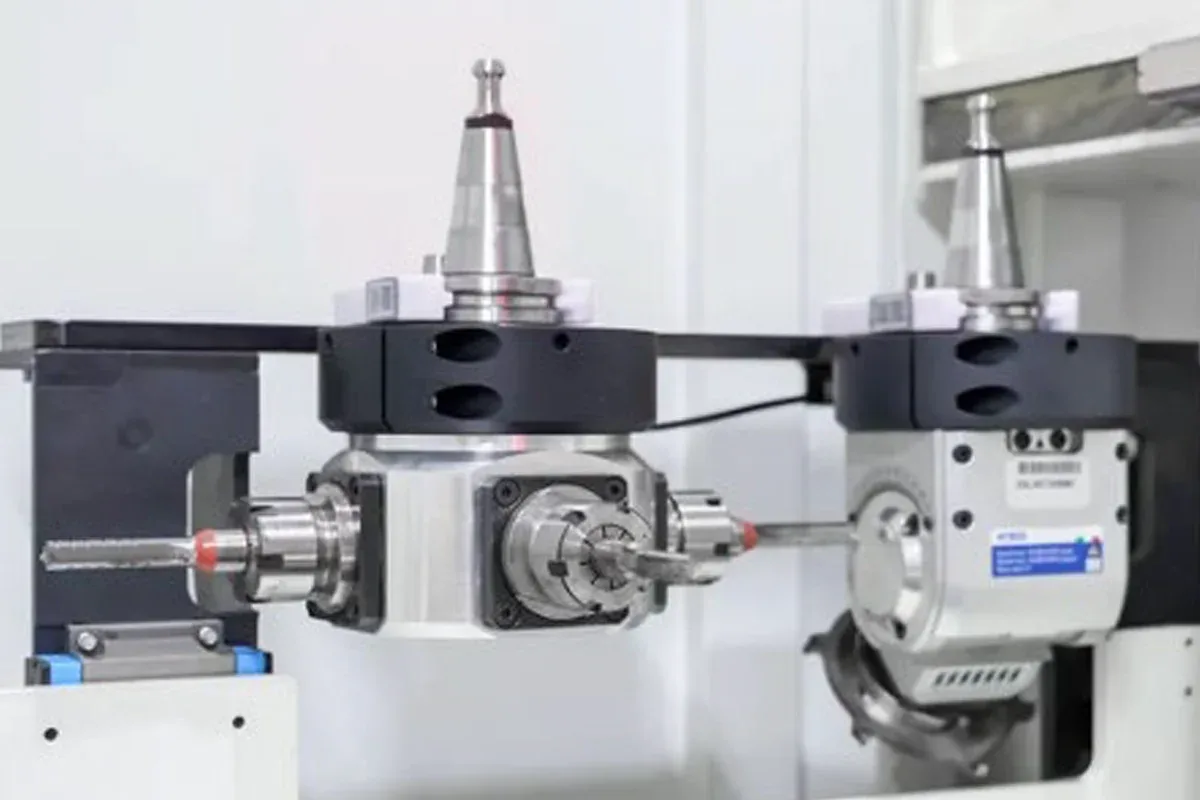
ND612CTL este un centru de găurire CNC pe 6 laturi cu axă C, care combină arborele ATC8 (5,5 kW, 18.000 rpm) cu arborele ATC2 cu axă C (5,5 kW) pentru comutare rapidă între agregatul transversal (360°, 4 scule) și agregatul de frezare înclinată (0-90°). Structura este construită din fontă și oțel sudat, tratat termic, cu dimensiuni de gabarit 7.440×3.010×2.320 mm.
Descriere tehnică
Batiu și mișcarea axelor
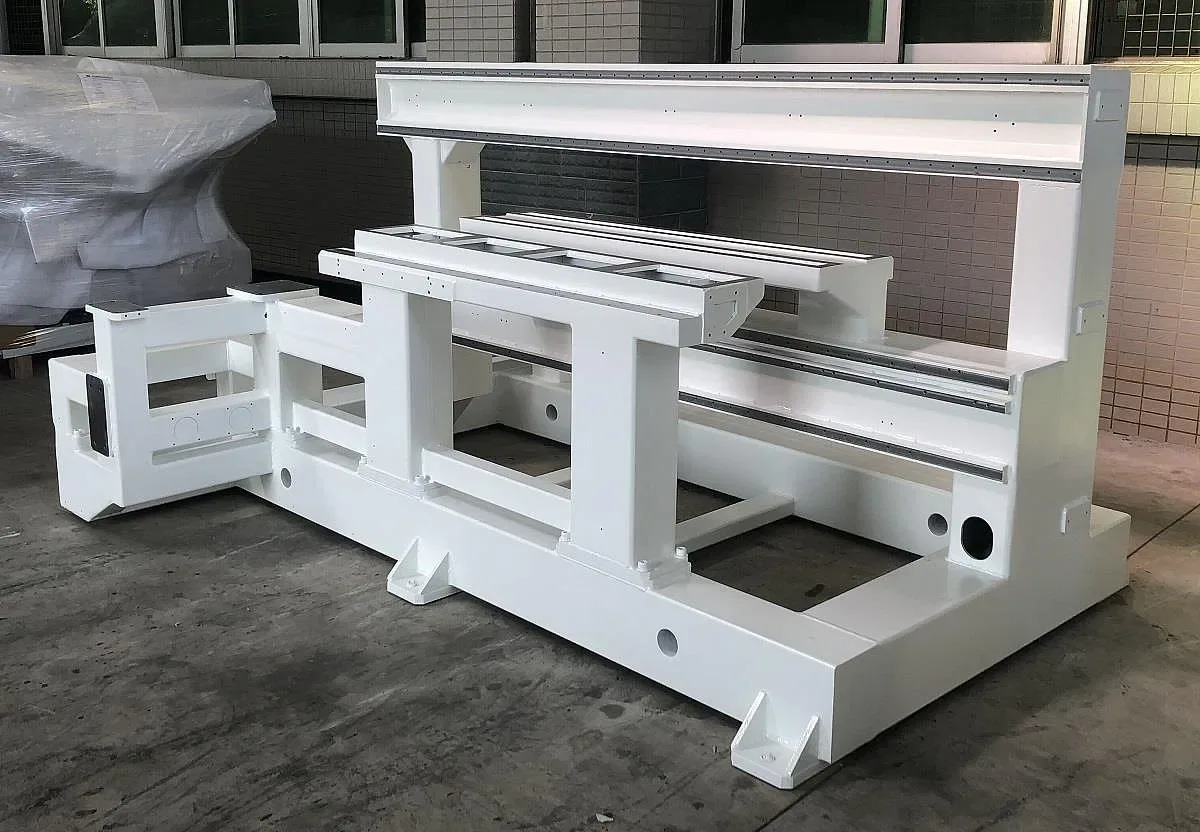
- Batiu: construit din tuburi pătrate dreptunghiulare și cadru monolitic, format integral pe CNC-uri japoneze SNK, proiectat cu elemente finite.
- Tratament: recoacere pentru detensionare și îmbătrânire prin vibrații.
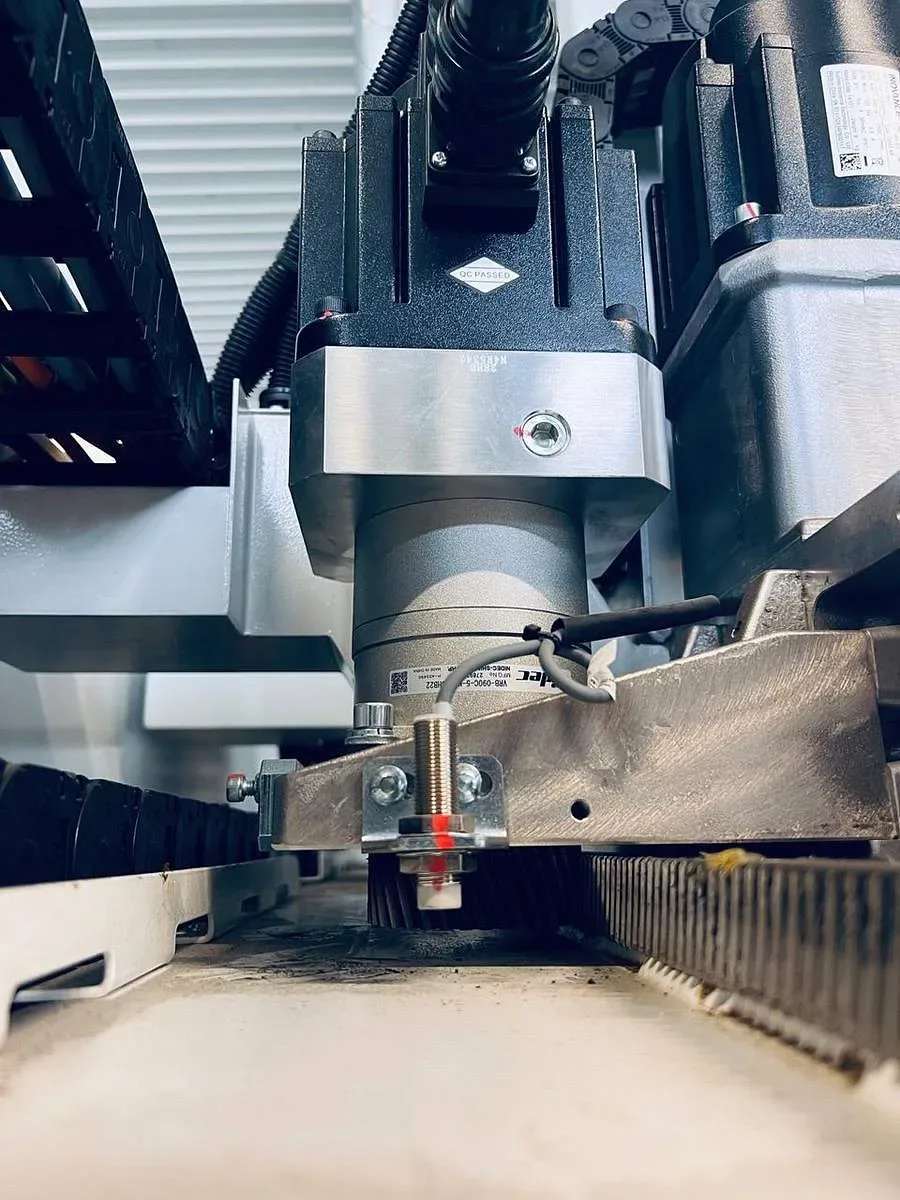
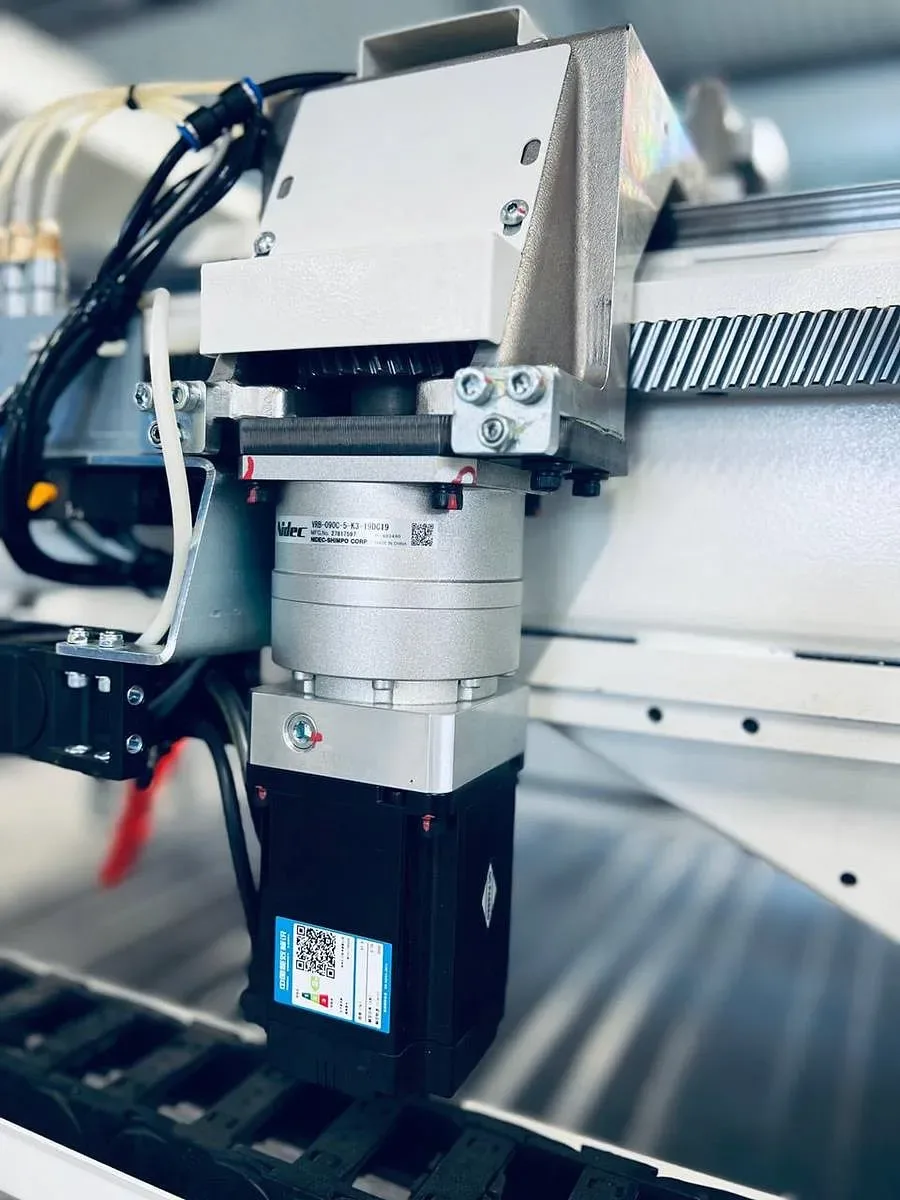
- Axele X și Y: acționate prin pinion și cremalieră de înaltă precizie.
- Axa Z: tijă cu șurub cu bile.
- Servomotoare: 0,75 kW pe axa X, 1,3 kW pe axa Y, 0,85 kW pe Z/W/V și 0,4 kW pe axa V2 (împingător).
- Viteze maxime: 135 m/min pe X/U, 75 m/min pe Y și 30 m/min pe Z.
Braț de prindere, alimentare și poziționare
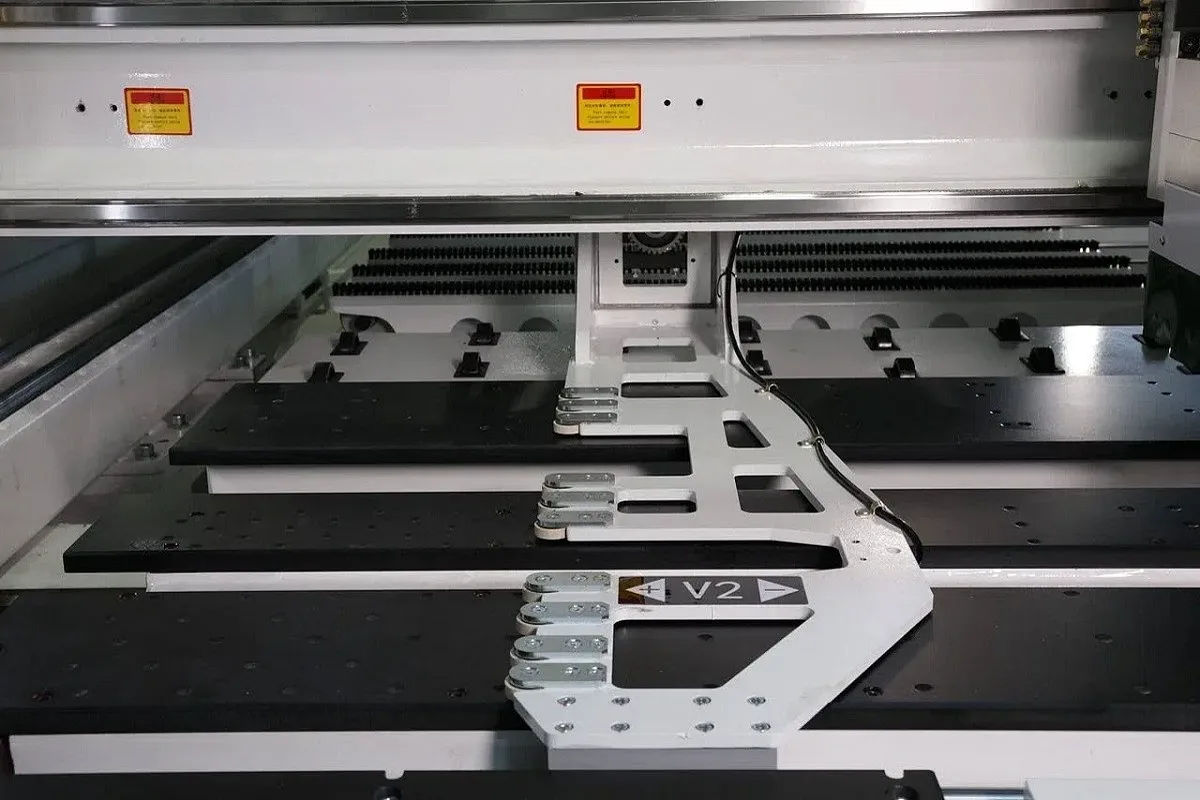
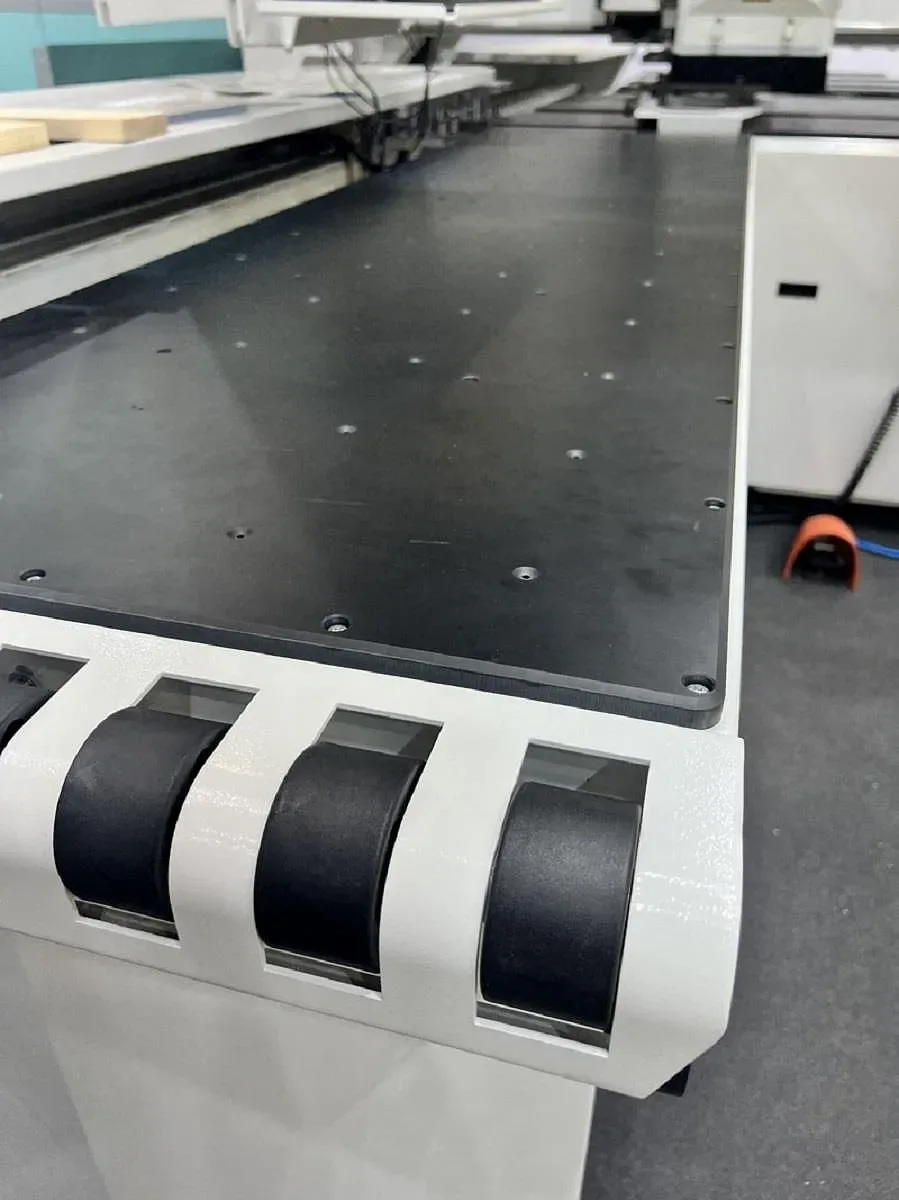
- Bare de fixare: 5,5 m pe ambele laturi ale mesei, rigiditate ridicată, mișcare stabilă și rapidă a clemelor duble, controlate servo pe cremalieră și pinion înclinate.
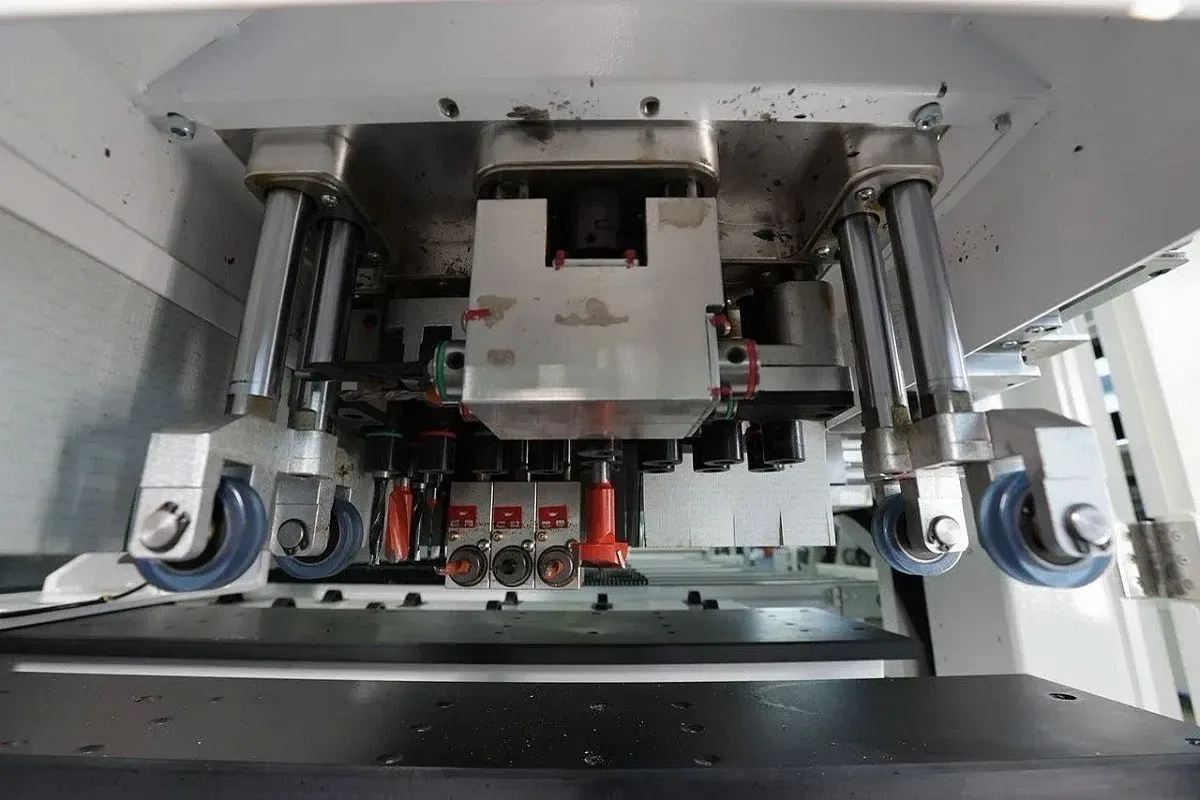
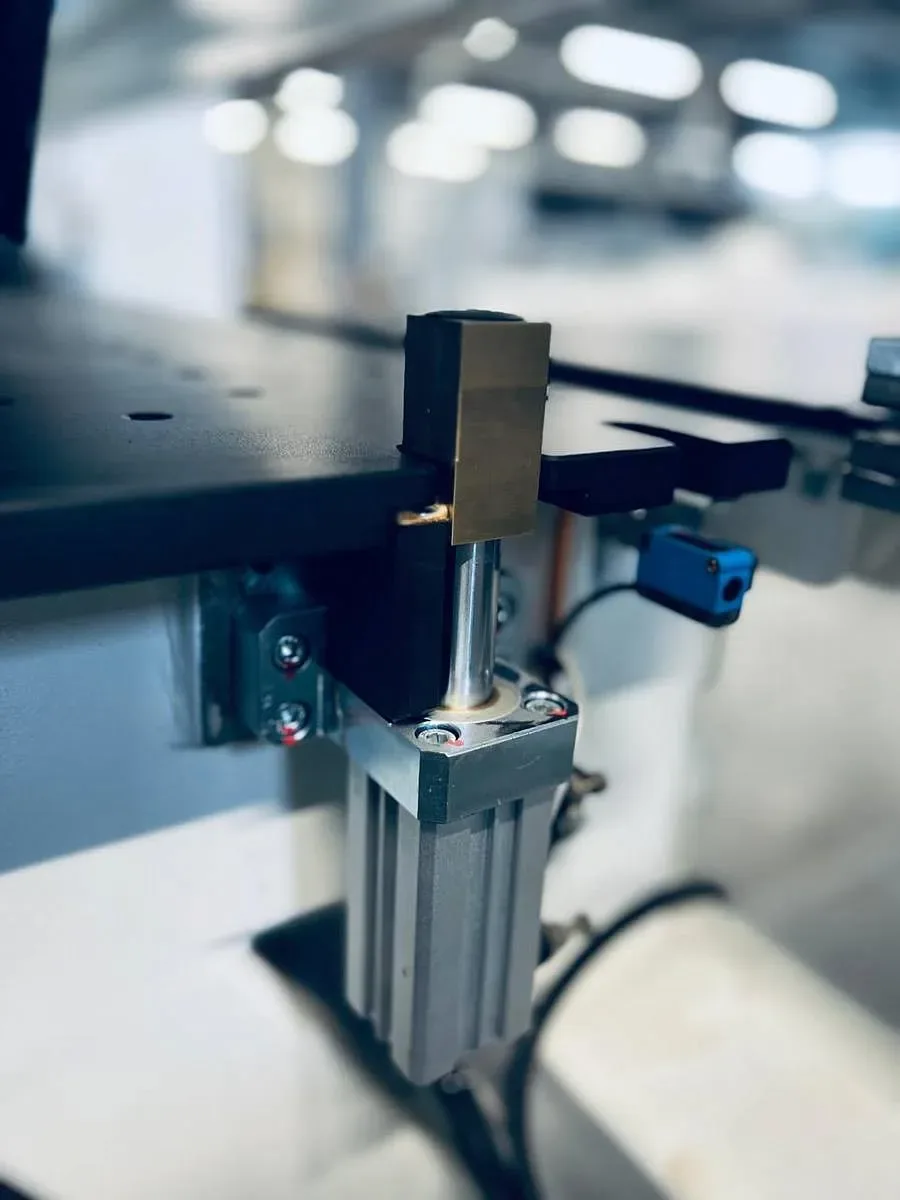
- Cleștele de prindere: funcție independentă de suflare a aerului.
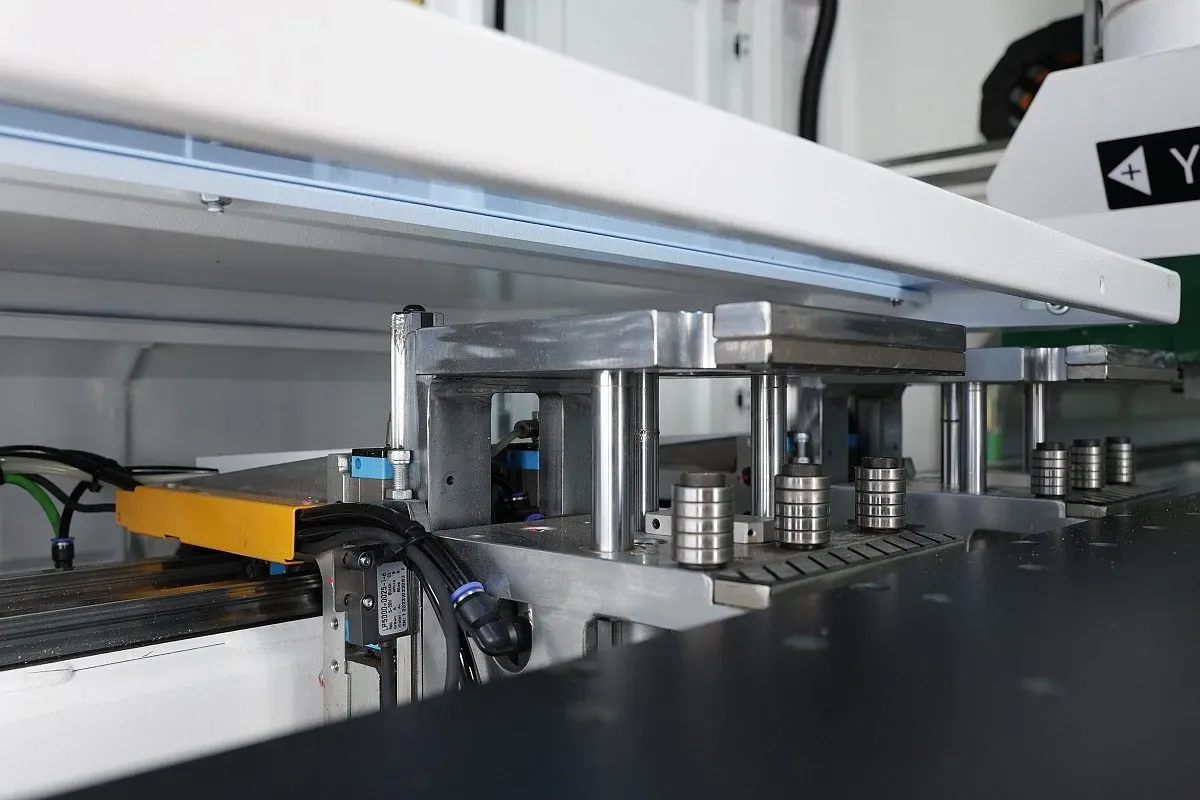
- Tije de poziționare: trei seturi încorporate, pentru fixarea panourilor înguste.
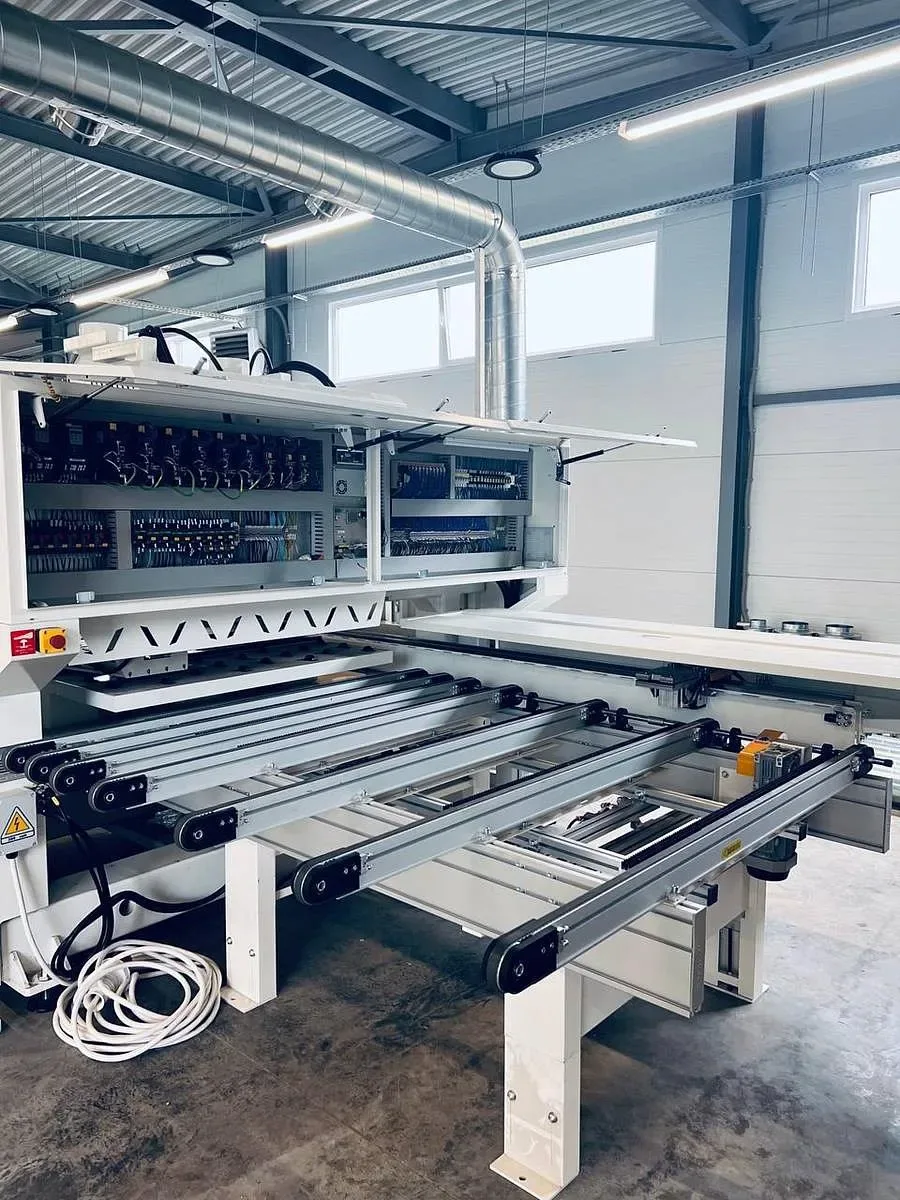
- Alimentare automată: dispozitiv de perii și bandă transportoare pentru protecția suprafeței.
- Aliniere laterală: servo, atât transversal cât și longitudinal, pentru lățime minimă de panou de 50 mm.
Detecție panou și lubrifiere
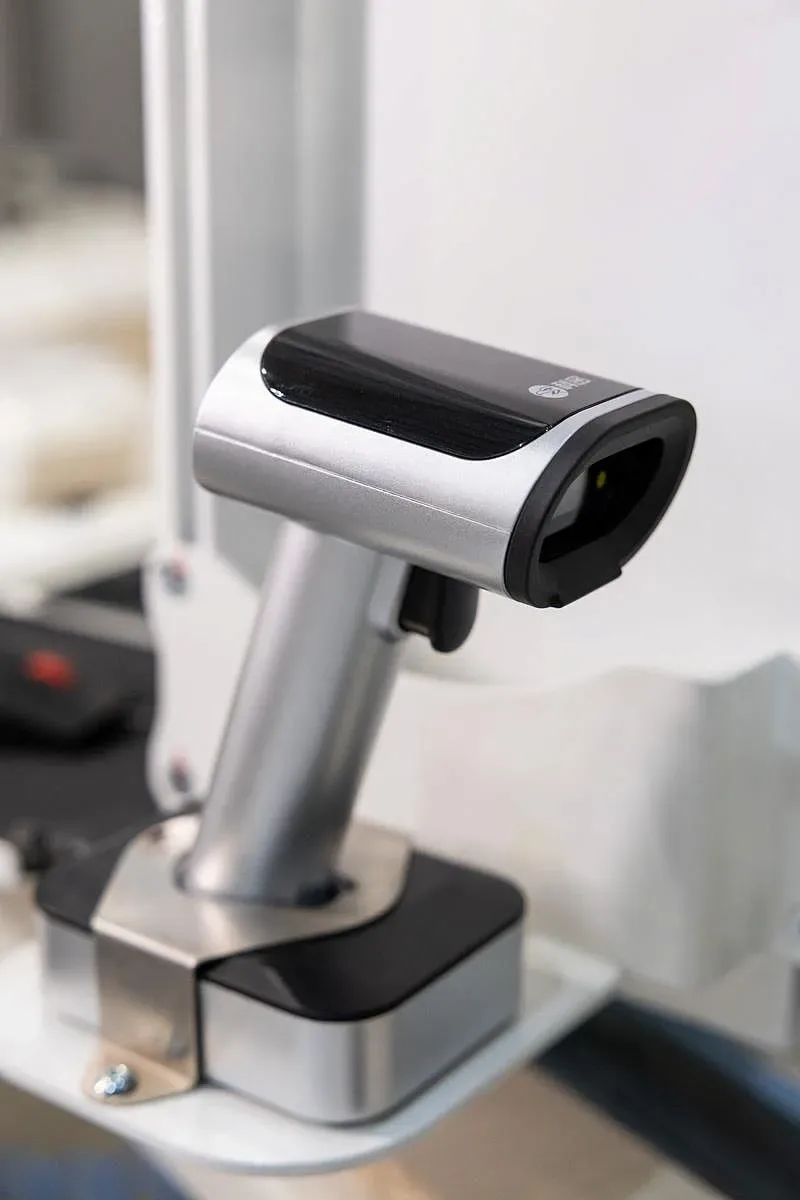
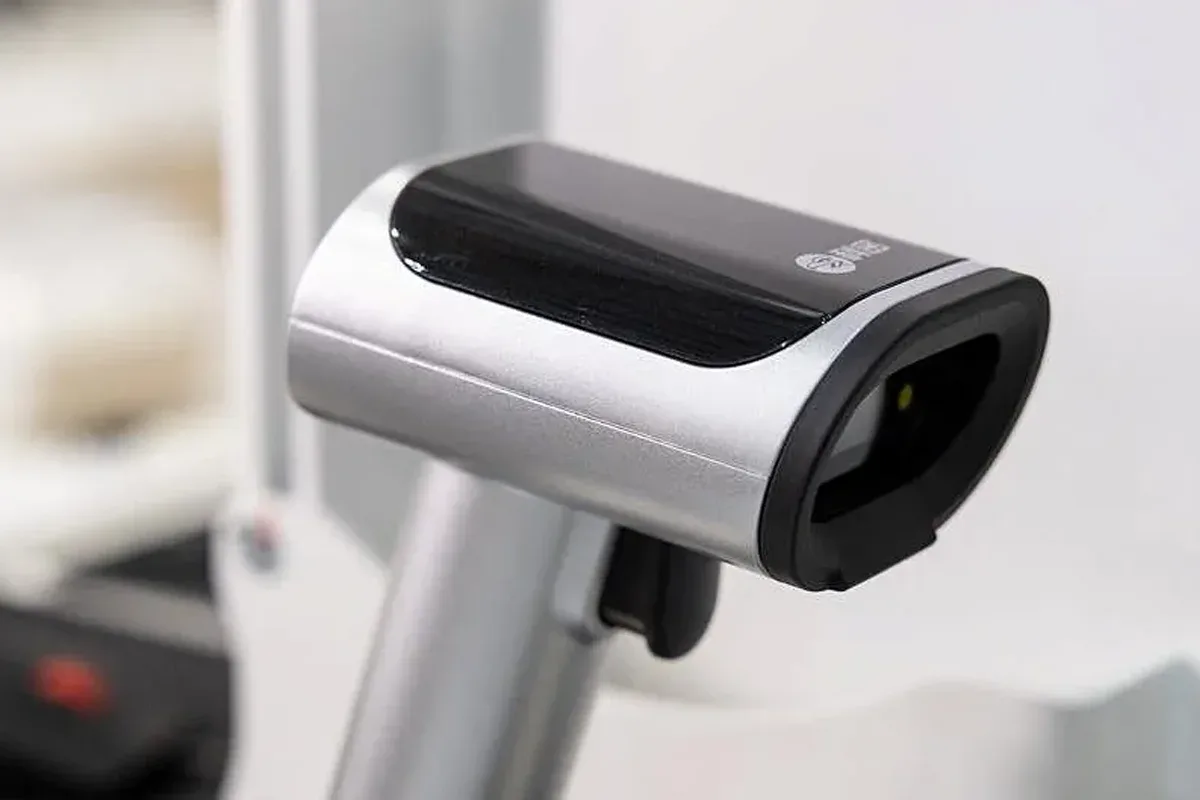
- Senzor dedicat: detectează lungimea, lățimea și grosimea panoului la intrarea în zona de prindere.
- Alarmă automată: la poziționare sau grosime incorectă, prevenind erorile de proces pe loturi mixte.
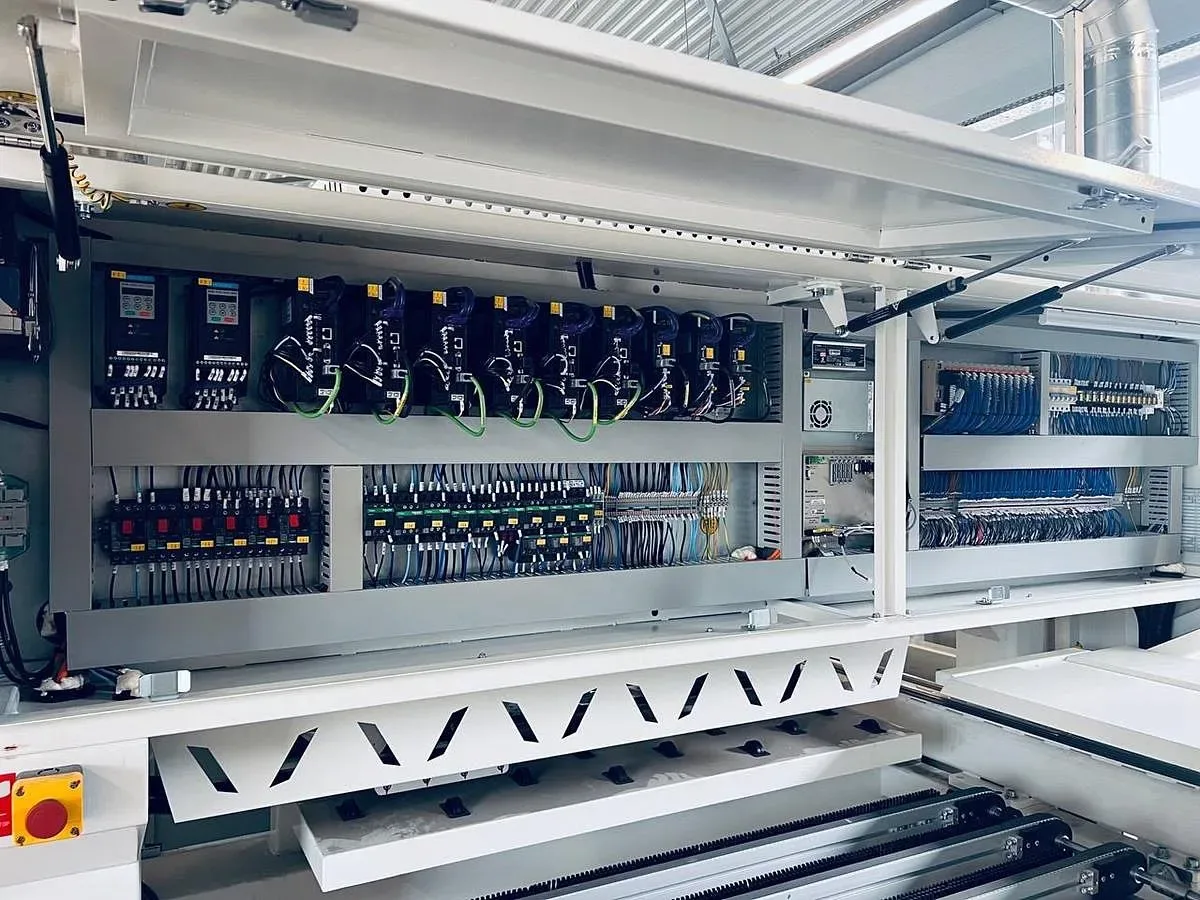
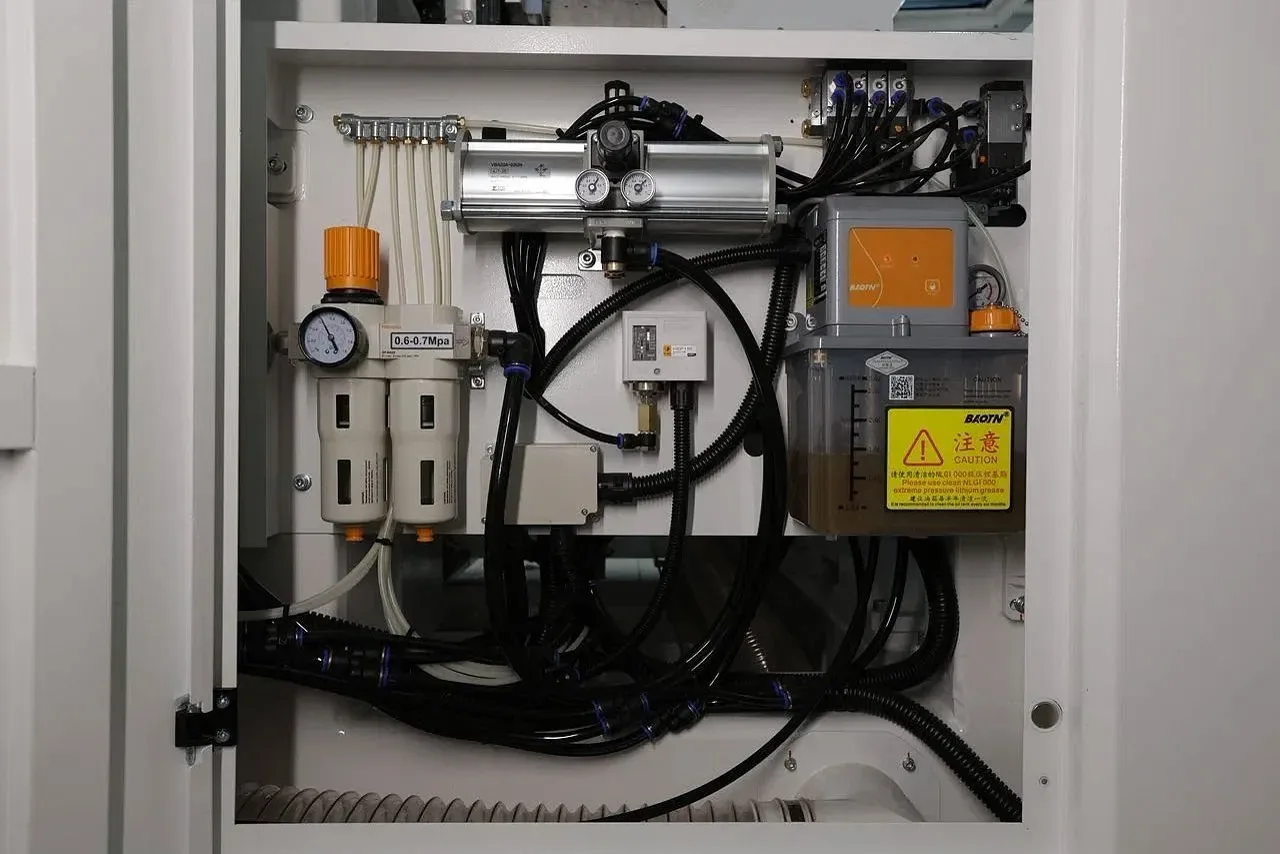
- Lubrifiere automată: șina de ghidare liniară și rulmenții sunt unși de o pompă controlată electric, reducând costurile de întreținere.
Unități de prelucrare superioară și inferioară
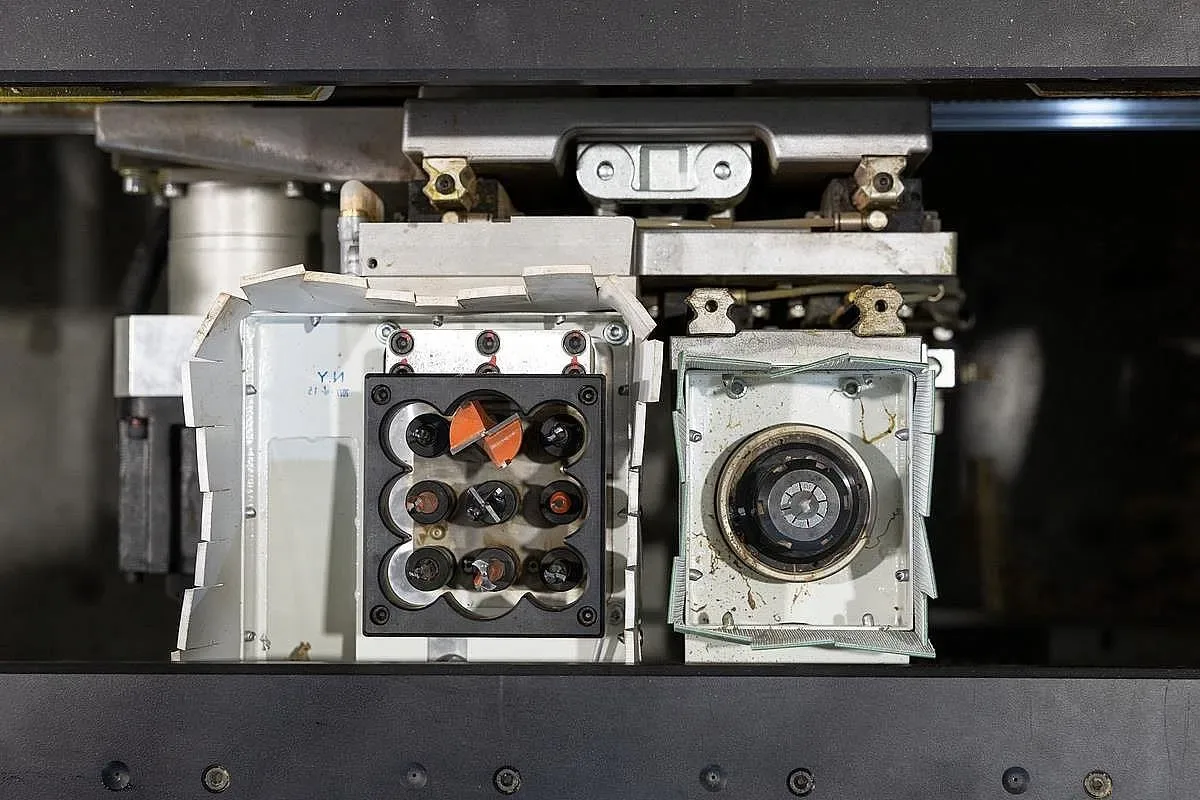
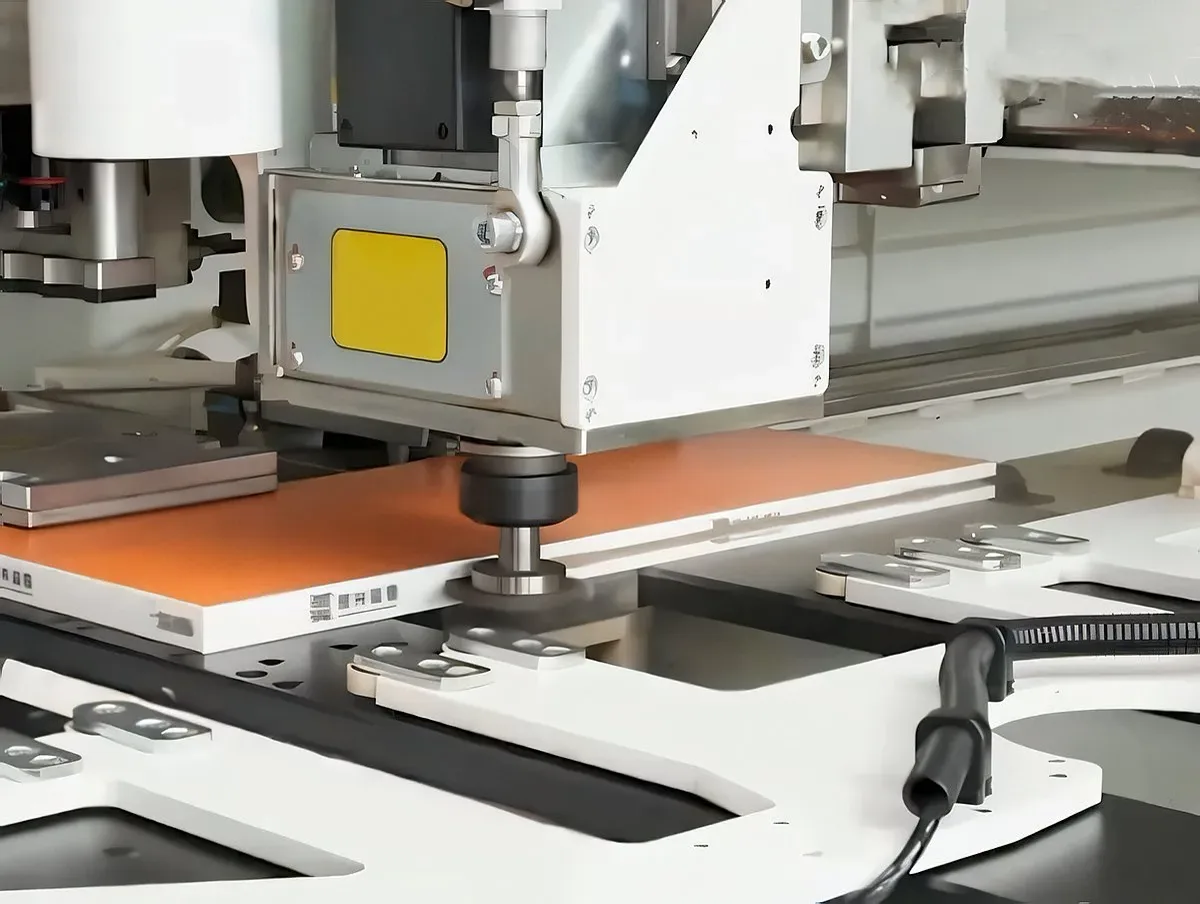
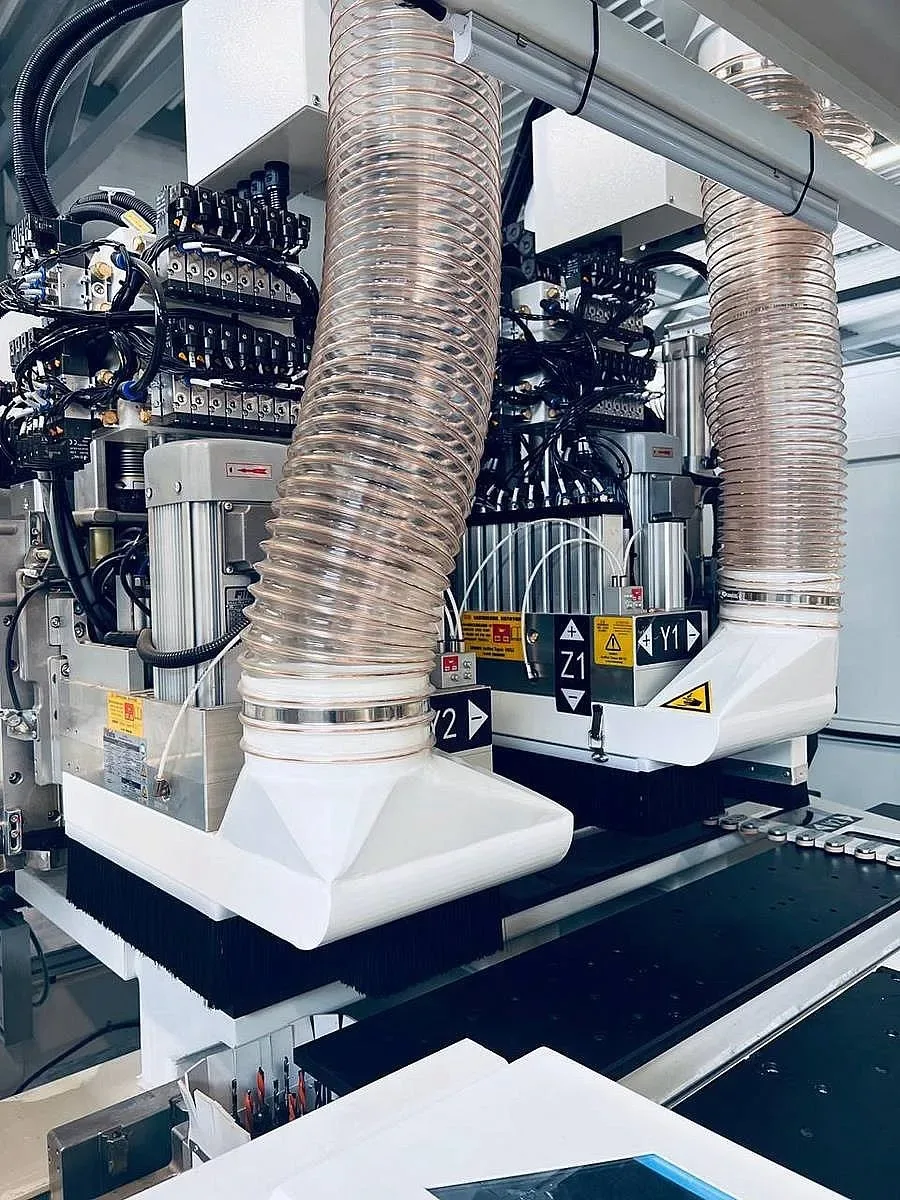
- Zona superioară: axul ATC8 (5,5 kW, 18.000 rpm, ISO30, ER25) combinat cu axul ATC2 cu axă C (5,5 kW).
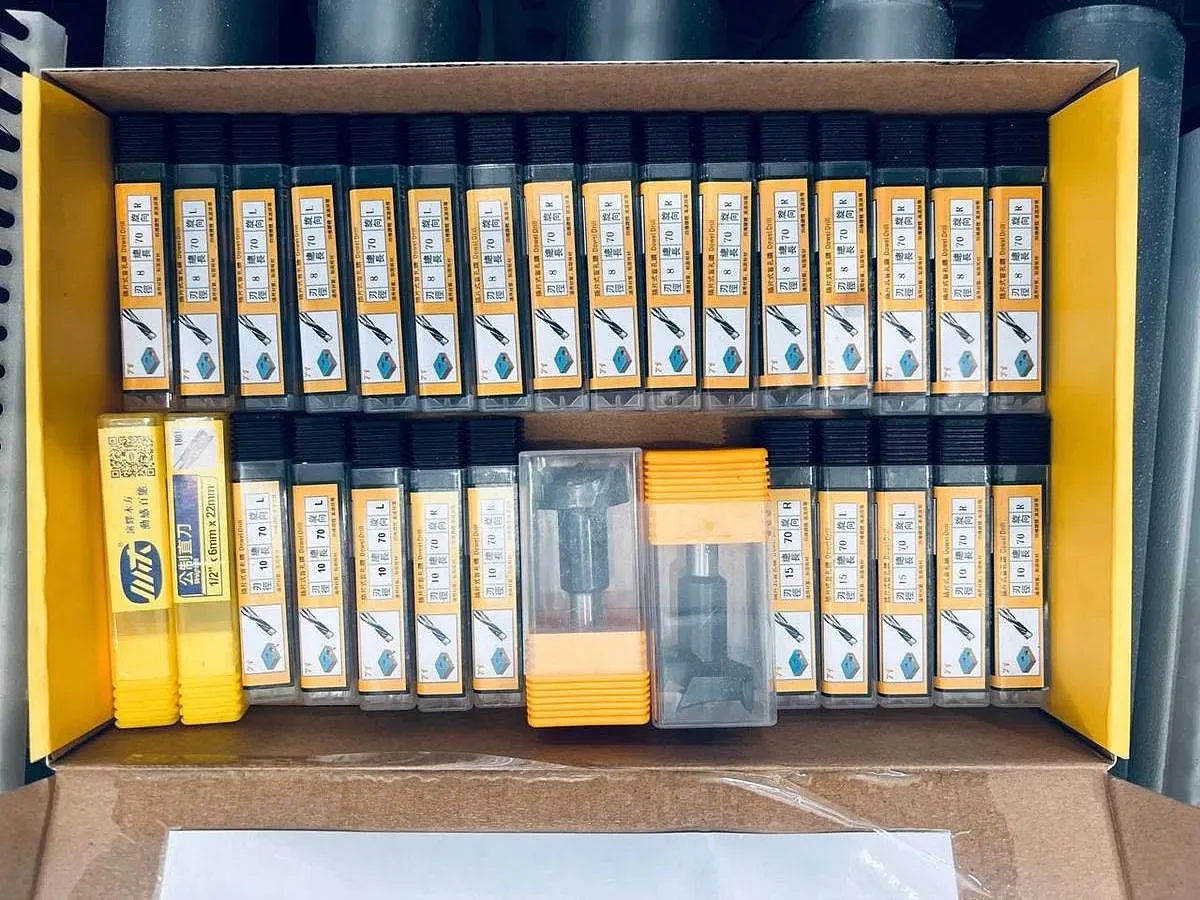
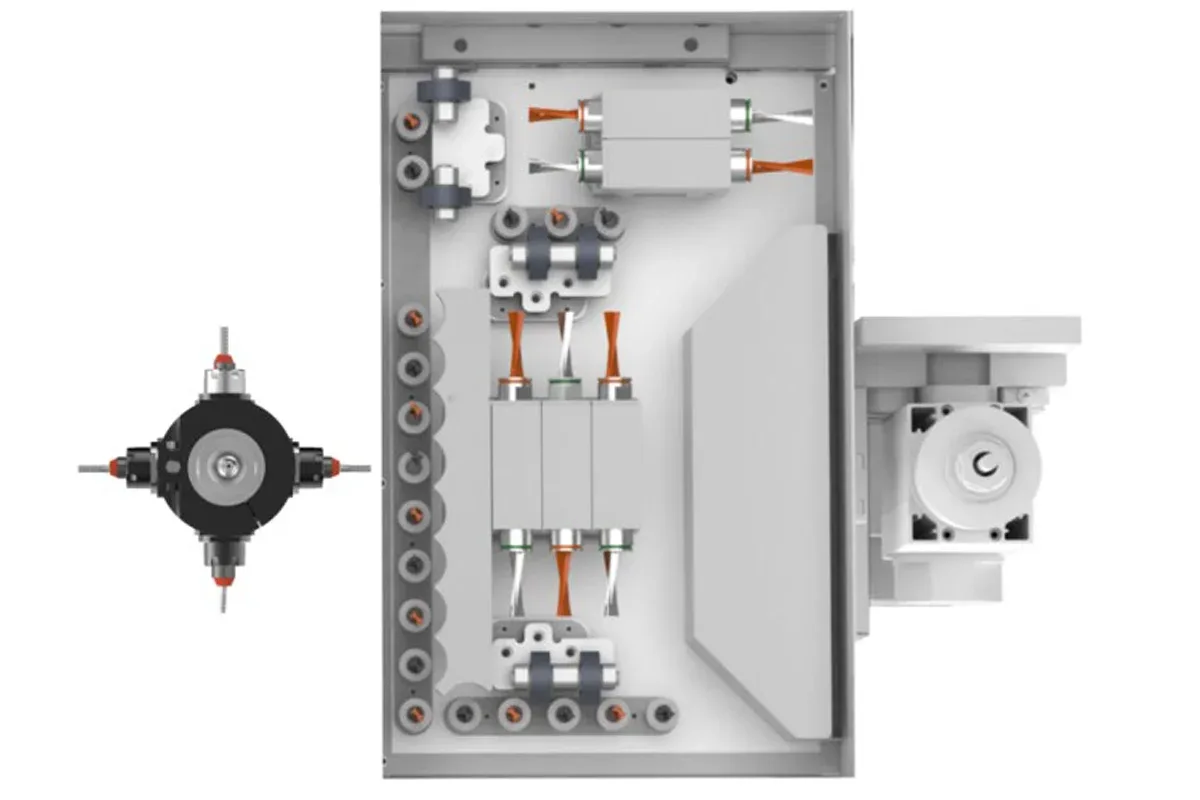
- Bloc de găurire de mare viteză: 2,2 kW, 19 burghie verticale, 3×2 orizontale pe X și 2×2 pe Y, la 5.000 rpm, diametru maxim 35 mm, distanță între burghie 32 mm.
- Pompă de presiune stabilizată: pentru controlul adâncimii.
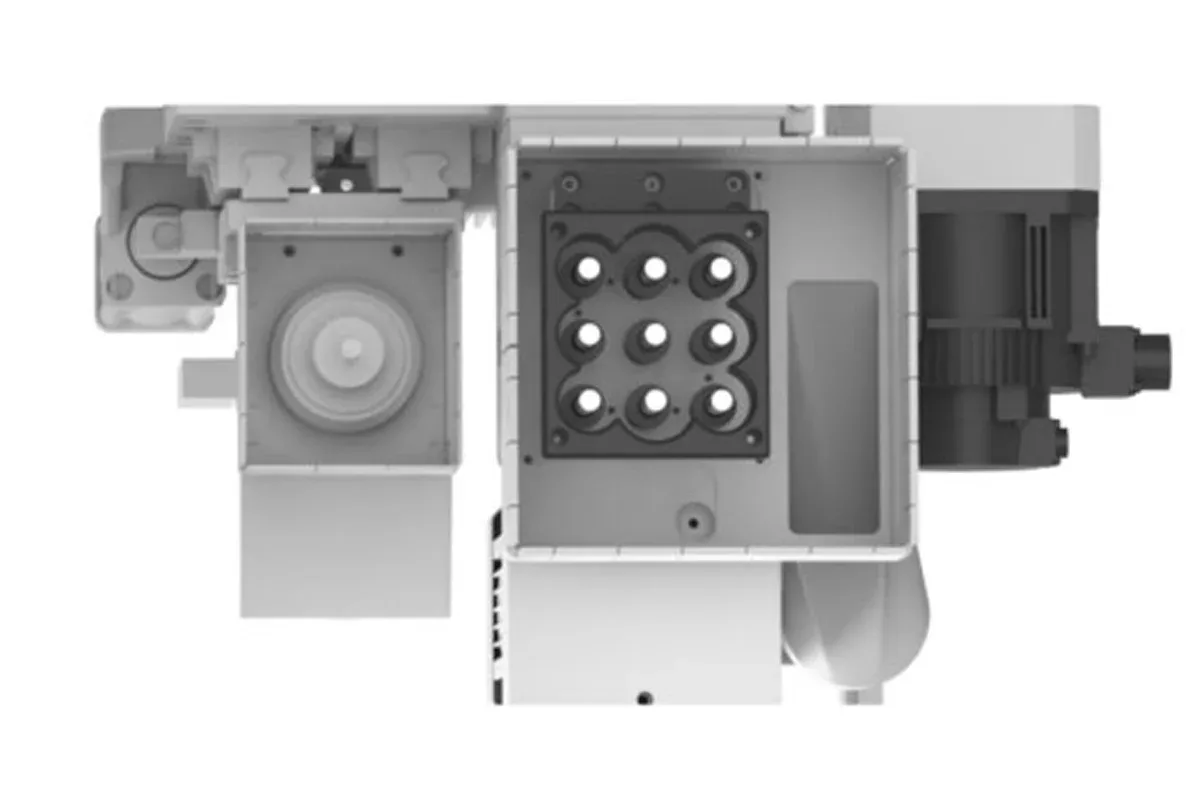
- Zona inferioară: ax ER25 de 3,5 kW și bloc de 1,68 kW cu 9 burghie verticale la 18.000 rpm, co-liniar cu blocul superior pentru găurire mai rapidă.
- Suport ridicabil: pentru susținerea panourilor.
Magazie de scule și hardware invizibil
- Magazie: 2+8 poziții (ISO30/ER32), cu calibrare automată fără setare manuală a vârfului sculei.
- Scule incluse: sculă de prindere semilună (12,7×9,8×7×20), lamă de ferăstrău din carbură (D63×5,0), lamă Lamello (φ100,4×7×22) și freză cu canelură dreaptă.
- Agregat cu cap transversal: 4 scule ER25, rotație 360° pe 4 direcții.
- Agregat de frezare cu bevel: unghi reglabil 0-90°, sculă φ100,4×7×35.
- Comutare rapidă: prin axul ATC2, acoperind canelurile Lamello, conectorii LogiClip și mortasele de balamale.
Control și opționale
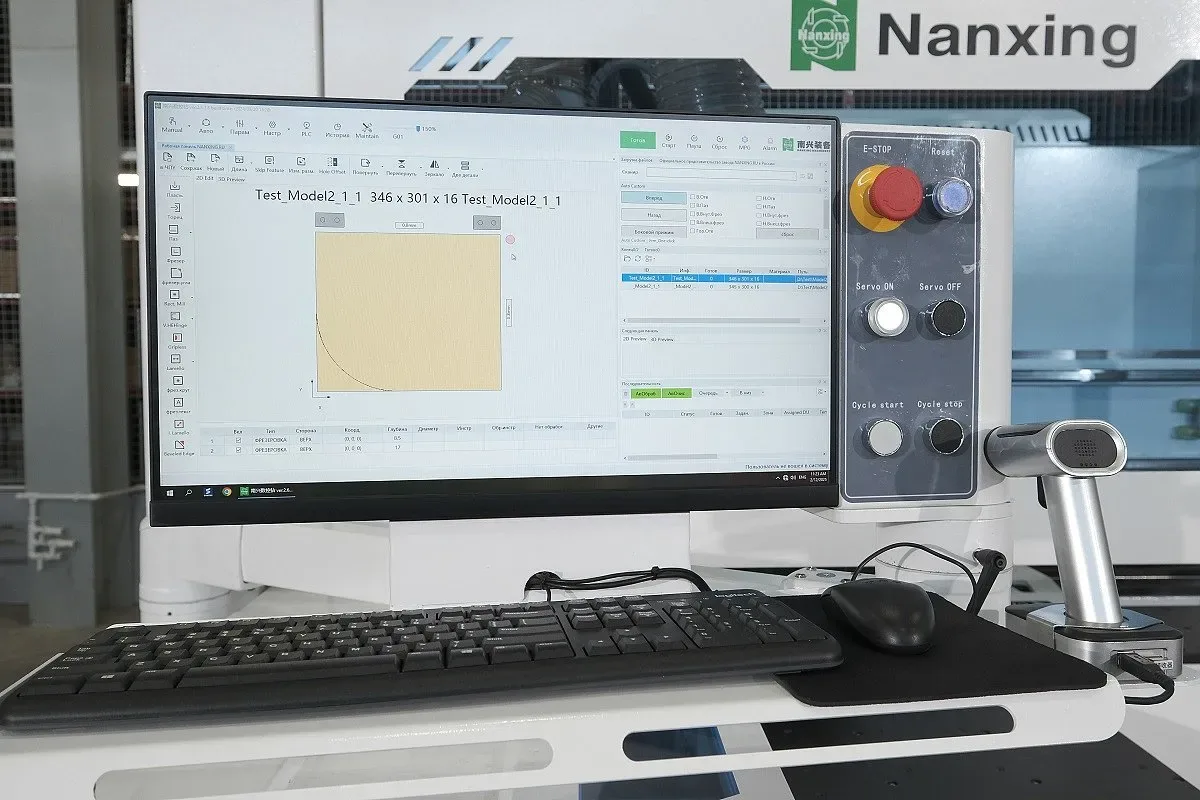
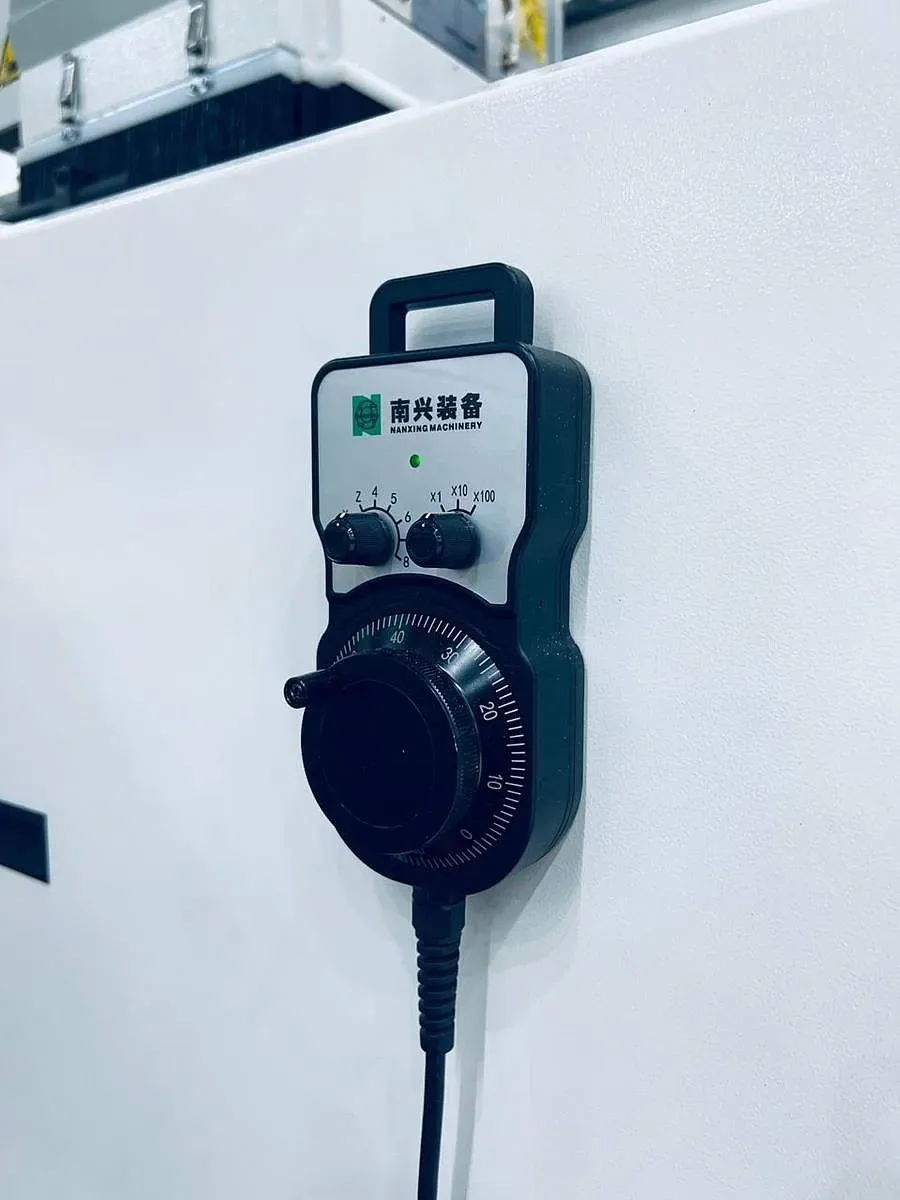
- Sistem de control: CNC SYNTEC, crește eficiența de proces cu 20-25%, rulat pe un calculator industrial all-in-one Windows 10.
- Port deschis: pentru formatele MPR, DXF, BAN, BPP, PDX, XML și XXL.
- Funcții suplimentare: simulare, statistici de producție și reamintire automată pentru schimbarea sculei.
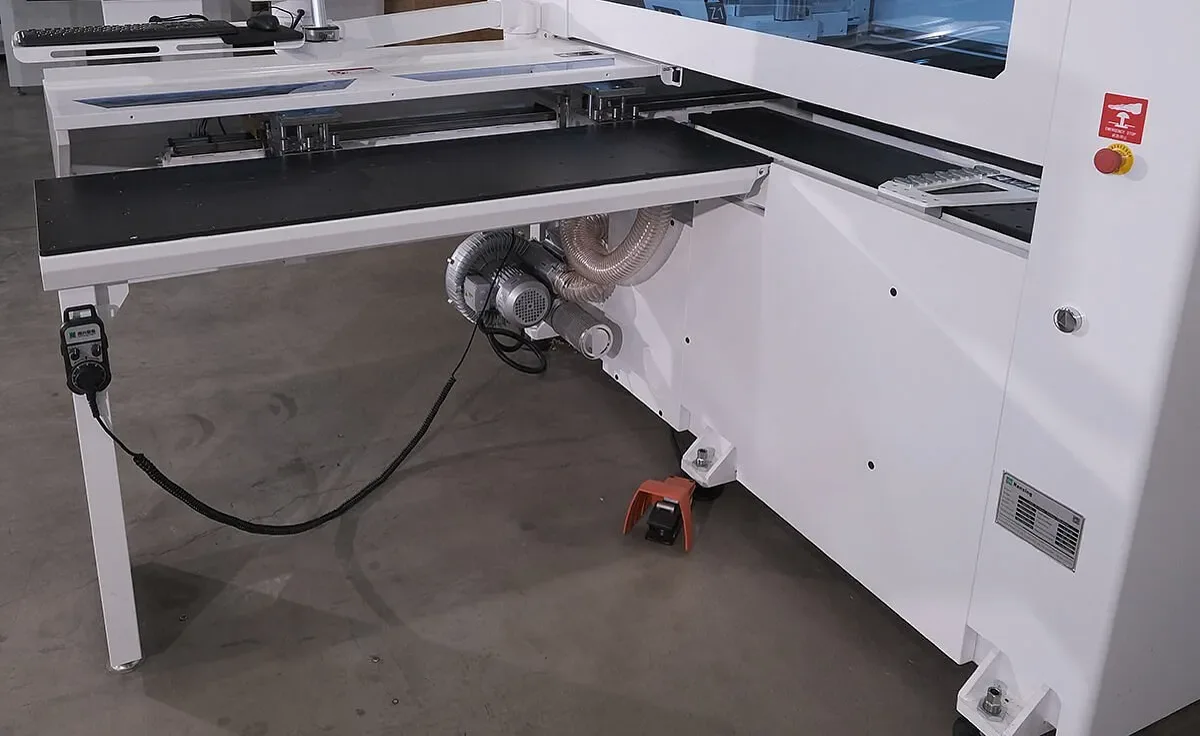
- Opțional: bandă transportoare de resturi pentru rumeguș și așchii sau masă extinsă de 3,5 m pentru alimentarea și evacuarea panourilor de până la 3 m lungime.