Pentru cine este recomandat ND612DCT?
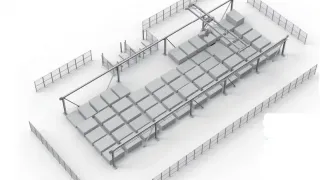
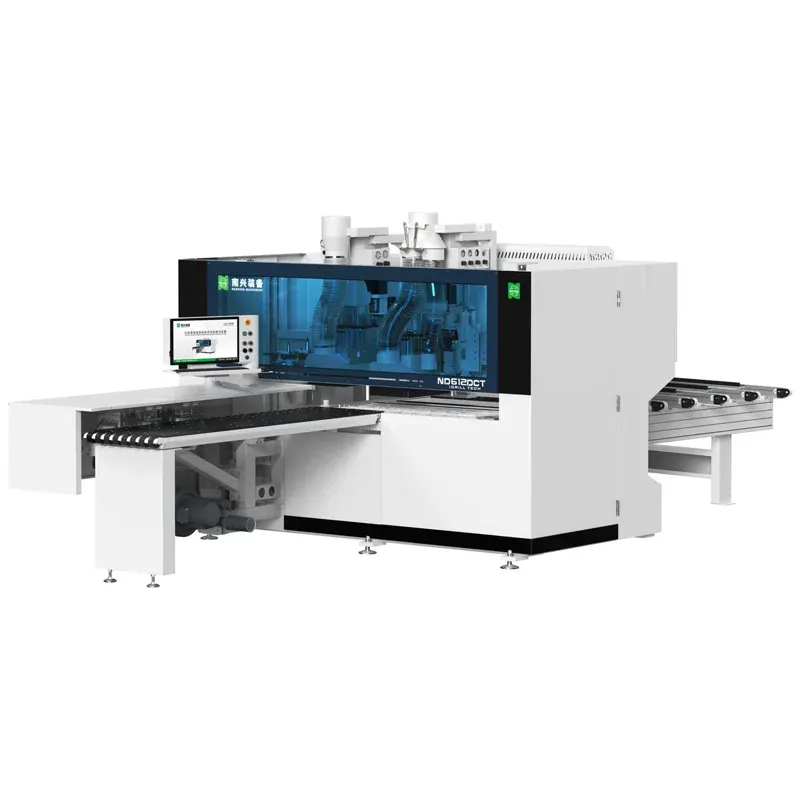
ND612DCT se potrivește fabricanților de mobilier la comandă și producătorilor de serie care necesită prelucrarea completă a tuturor celor 6 fețe ale panoului într-o singură trecere, cu variație mare de operațiuni pe muchie — corpuri de bucătărie, dulapuri, paturi, biblioteci — integrabil ca stație de găurire într-o linie PAL completă.
Descriere generală
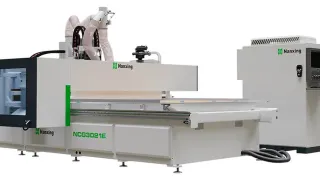
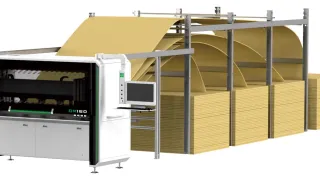
ND612DCT este un centru CNC de găurire pe 6 laturi configurat pentru producția de mobilier la comandă și în serie, care prelucrează panouri PAL/MDF în grosimi de 10-60 mm și lățimi de până la 1.220 mm. Față de variantele de bază din familie, integrează simultan două blocuri de găurire superioare de mare viteză, un ax principal de 5,5 kW cu magazie ATC8 și un arbore secundar cu axă C și schimbare automată ATC2.
Descriere tehnică
Batiul mașinii și mișcarea axelor
- Structură integrată: cadru robust, proiectată cu elemente finite, cadru monolitic din țevi dreptunghiulare fabricat pe echipamente japoneze SNK.
- Tratament: de călire, vibrare și sablare pentru eliberarea tensiunilor interne.
- Axele X și Y: acționate prin cremalieră și pinion de înaltă precizie.
- Axa Z: tijă cu șurub cu bile.
- Servomotoare: 0,75 kW pe axa X, 1,35 kW pe axa Y, 0,85 kW pe Z/W/V, 0,4 kW pe axa V2/împingător și 0,4 kW pe axa C.
- Viteze maxime: 135 m/min pe X/U, 75 m/min pe Y și 30 m/min pe Z.
Braț de prindere, alimentare și detecție panou
- Braț de prindere: 5,5 m lungime, rigiditate ridicată, gheare cu rază de deschidere/închidere de 5-65 mm și rază de lucru de 5,3 m.
- Masă de alimentare: cu pernă de aer, 2000×615 mm, suflantă 1,1 kW.
- Masă de descărcare: cu bandă transportoare și perie, 2400×1630 mm, configurație laterală sau față-spate.
- Aliniere laterală automată: cu cleme duble, lățime minimă de panou de 30 mm.
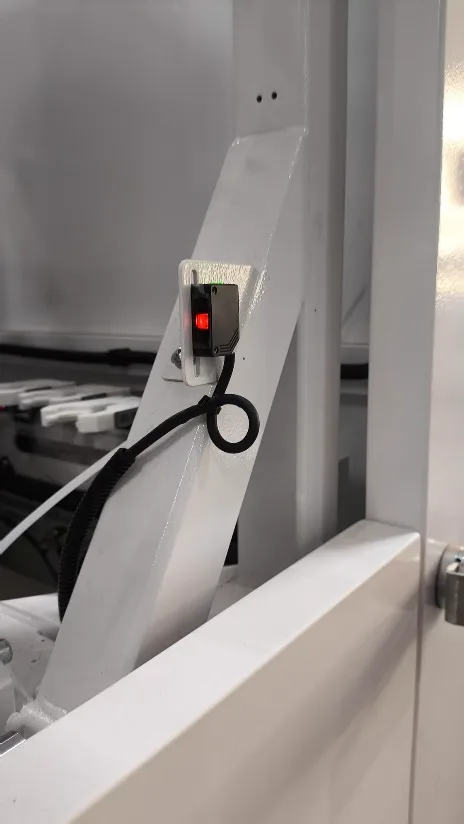
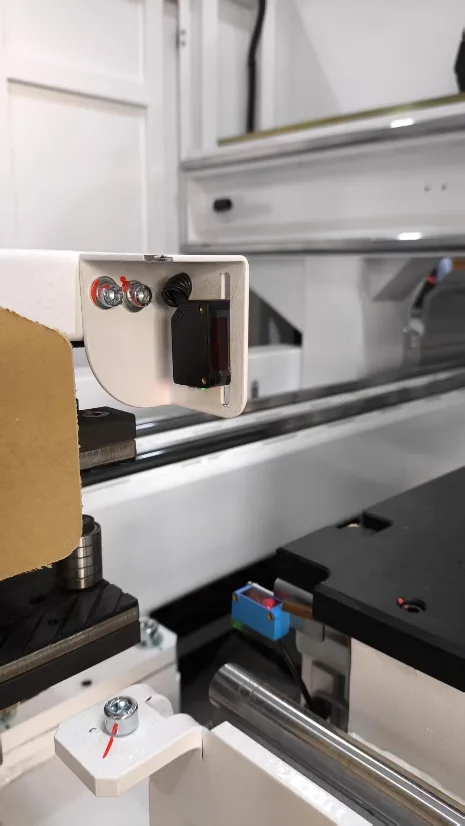
- Detector de dimensiune: verifică lungimea pe axa X (cu alarmă).
- Compensare automată: a lățimii direct pe blocul de găurire, cu precizie de până la 0,02 mm.
Unități de procesare superioară și inferioară
- Unitatea superioară: doi arbori principali — ATC8 (5,5 kW, ISO30, 18.000 rpm) și ATC2 cu axă C (5,5 kW, 18.000 rpm).
- Blocuri de găurire de mare viteză: 2, de 2,2 kW fiecare, cu 19 burghie verticale și burghie orizontale 3×2 pe X / 2×2 pe Y per bloc, la 5.000 rpm, diametru maxim 35 mm, distanță între burghie de 32 mm.
- Unitatea inferioară: arbore de 3,5 kW ER25 și bloc de 1,68 kW cu 9 burghie verticale la 18.000 rpm.
- Sincronizare: coliniar cu blocurile superioare pentru găurire sincronizată față-spate.
Axă C, agregate și magazie de scule
- Agregat cu cap transversal: 4 scule independente cu rotație 360° pe 4 direcții (ER25).
- Agregat de frezare înclinată: unghi reglabil 0-90°, echipat cu scule Lamello φ100,4×7×35.
- Comutare rapidă: ambele agregate prin arborele ATC2 cu axă C.
- Magazie ATC: 8 poziții (ISO30/ER32), include sculă de prindere semilună, pânză din carbură (D63×5,0), lamă Lamello (φ100,4×7×22) și freză cu canelură dreaptă.
- Măsurare automată: instrument de măsurare a sculei fără setare manuală.
Exhaustare, protecție și opționale
- Colectarea prafului: 3 guri, 2×Φ200 mm în partea superioară și Φ125 mm în partea inferioară, la un flux de aer de minimum 28 m/min.
- Masă de lucru detașabilă: în spate, pentru evitarea coliziunilor.
- Placă acrilică: de protecție pentru mâna operatorului.
- Opțional: senzor de grosime a panoului, barieră optică de siguranță, gard de protecție și aer condiționat pe dulapul electric.
Control și conectivitate
- Sistem SYNTEC CNC: crește eficiența de proces cu 20-25%, rulat pe un computer industrial Windows 10.
- Interfață: găurire orizontală/verticală, canelare, rotire, oglindire, prelucrare în stivă cu poziții de gaură oglindite.
- Gestionare scule: urmărirea duratei de viață a sculelor și statistici de producție în timp real.
- Conectivitate: scanner de coduri de bare și port deschis pentru formatele MPR, DXF, BAN, BPP, PDX, XML și XXL.